
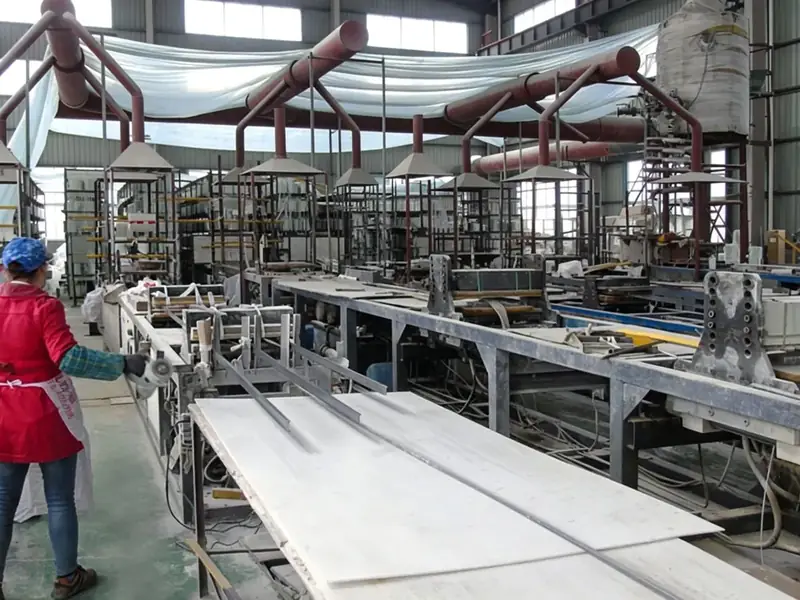
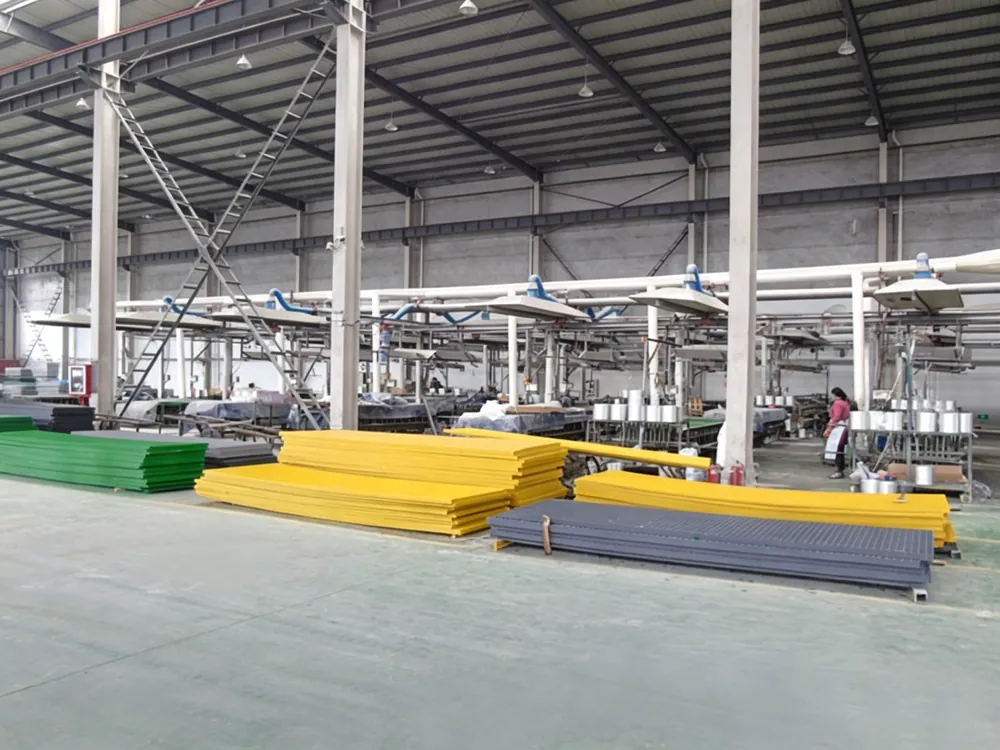
Die Qualität pultrudierter GFK-Profile entsteht an der Leitung, nicht im Katalog. Harzbadtemperatur, Vorformung, Düsentemperaturzonen und Zuggeschwindigkeit bestimmen gemeinsam Aushärtegrad, Porengehalt und Barcol-Härte. Driften sie, sieht das Profil richtig aus, fällt aber im Last- oder Chemietest durch. Hier geht es um den Regelkreis und die Fehler-Ursache-Logik.
- Harzbad: Viskosität und Temperatur werden in enger Bandlage gehalten.
- Vorformen: Rovings laufen vor der Düse zusammen, um Trockenstellen zu vermeiden.
- Düsenzonen: Eintritt, Mitte und Austritt steuern Gelierung und Aushärtung getrennt.
- Zuggeschwindigkeit: zu hoch härtet unzureichend; zu lang verbrennt das Harz.
- Online-QS: Barcol, Maße und Benetzung werden je Schicht geprüft.
Warum Leitungsteuerung ein Prozessproblem ist
Pultrusion zieht kontinuierliche Glasverstärkung durch Harzbad, Vorformer und beheizte Düse, dann Zugwagen und Säge. Das Profil sieht von Schicht zu Schicht gleich aus; das Innere ist es nicht. Aushärtegrad, Porenanteil und Glasgehalt hängen von wenigen verknüpften Parametern ab, und ein Drift zeigt sich Wochen später im niedrigen Barcol-Wert oder im fehlgeschlagenen Lasttest.
| Stufe | Steuert | Bei Drift |
|---|---|---|
| Harzbad | Benetzung, Füllstoff, Poren | Trockene Streifen, schwache Oberfläche |
| Vorformer | Faserarchitektur, Glasgehalt | Auswaschen, Federn, Verzug |
| Düsenzonen | Gelierung, Aushärtung, Maße | Unterhärtung, Überhärtung, Poren |
| Zugwagen | Tempo, Spannung | Riffel, Ovalität, Fehlhärtung |
Harzbad: Viskosität und Gelzeit
Im Bad wird jedes Faserstrang benetzt. Zu kalt und zu zäh kann das Harz das Roving-Bündel nicht durchdringen; zu heiß geliert das Bad vor der Düse. Füllstoff und Pigment müssen verteilt bleiben, deshalb gehören Umwälzung und Filtration zum Regelkreis.
| Parameter | Ziel | Folge bei Drift |
|---|---|---|
| Harztemperatur | Enge Bandlage je System | Viskosität schwankt, Benetzung schlecht |
| Viskosität | Harz-Datenblatt | Unterbenetztes Bündel = Pore |
| Gelzeit | System, badgekühlt | Vorgelierung, Klumpen |
| Badniveau | Konstant | Unterversorgung bei schnellem Zug |
Hinweis: Exakte Temperatur- und Viskositätsfenster sind harzspezifisch und gegen das Harz-Datenblatt zu bestätigen, nicht eine Universalzahl.
Vorformen: die Verstärkung zusammenführen
Vor der Düse werden Rovings, Matte und Geflecht durch Führungen zum Querschnitt geformt. Hier werden Glasgehalt und harzreiche Oberfläche eingestellt. Schlechtes Vorformen lässt zu viel Harz (weiches Profil) oder quetscht das Bündel (Trockenstellen, schwache Kanten).
| Vorformstufe | Funktion | Typischer Fehler |
|---|---|---|
| Gatter | Zuggeregelte Roving-Zufuhr | Risse, ungleiche Spannung |
| Leitblech | Erste Zusammenführung | Ausfransen, Kreuzung |
| Vorformdüse | Nettoform | Harzauswaschen, Faserbündelung |
| Mattenzufuhr | Oberflächenvlies | Falsches Vlies, Trockenstellen |
Düsentemperaturzonen
Eine Produktionsdüse ist kein einzelner Heizer. Sie ist in Zonen geteilt: Eintritt heizt das nasse Laminat bis zur Gelierung, Mitte treibt die Aushärtung, Austritt stabilisiert die Maße. Alle gleich eingestellt geliert das Harz zu früh (Poren durch eingeschlossene Flüchtige) oder zu spät (untergehärtet, klebrig).
| Düsenzone | Zweck | Bei Falschstellung |
|---|---|---|
| Eintritt | Auf Gelierung aufheizen | Spät = Unterhärtung; früh = Poren |
| Mitte | Aushärtegrad | Niedriges Barcol, schlechte Chemiebeständigkeit |
| Austritt | Stabilisieren, Maß halten | Ovalität, Maßdrift |
Hinweis: Zonentemperaturen hängen von Harz, Zugtempo und Querschnitt ab; Sollwerte werden je Produktlinie bestätigt, nicht über Harze kopiert.
Zuggeschwindigkeit und Aushärtung
Der Zug bestimmt die Verweilzeit in der Düse. Schneller Zug bedeutet weniger Hitzeeinwirkung; das Profil kann außen geliert, innen aber untergehärtet sein. Zu langsamer Zug riskiert Harzabbau, Blasen und raue, überhitzte Oberfläche. Das Tempo richtet sich nach der Aushärtung, nicht nach maximalem Durchsatz.
| Zugverhalten | Aushärteergebnis | Sichtbares Zeichen |
|---|---|---|
| Zu schnell | Untergehärtet, niedriges Barcol | Weiche Kanten, Nacherhärtungs-Kriechen |
| Richtig | Volle Umwandlung, stabil | Gleichmäßige Maße |
| Zu lang | Harzabbau | Klebrige/verbrannte Oberfläche, Poren |
Porengehalt: Ursachen und Prüfung
Poren sind der Feind pultruderter Gitterroste: sie senken die Quersfestigkeit, lassen Chemikalien wandern und erhöhen den Schall. Sie entstehen durch schlechte Benetzung, eingeschlossene Luft im Roving, Flüchtige bei der Aushärtung und schrumpfende harzreiche Taschen. Geprüft wird im Schnitt über Mikroskopie an Probenlängen, bei BedarfUltraschall.
| Porenursache | Typische Wurzel | Prüfung |
|---|---|---|
| Trockene Streifen | Bad zu zäh | Benetzungs-Kontrolle |
| Eingeschlossene Luft | Vorformer zu eng | Schnittprobe |
| Flüchtige Blow | Eintrittszone zu heiß | Düsenzonen prüfen |
| Schrumpftaschen | Harzreiche Ecke | Vorform-Geometrie |
Online-QS-Prüfpunkte
Qualität wird an der Leitung geprüft, nicht erst am Ende. Je Schicht wird Barcol-Härte auf der ausgehärteten Oberfläche, Maßprüfung gegen die Düsenzeichnung, Sichtprüfung auf Benetzung und Oberfläche sowie Gewicht je Länge als Glasgehalts-Indikator protokolliert.
| Prüfpunkt | Methode | Annahme |
|---|---|---|
| Barcol-Härte | Eindruckgerät | >=40 nach Spezifikation |
| Maße | Schieblehre / Lehre | Innerhalb Toleranz |
| Oberfläche/Benetzung | Sicht, 100% | Keine Trockenstreifen, keine Poren |
| Gewicht je Länge | Waage an Schnittproben | Innerhalb Zielband |
Fehler zur Ursache
| Fehler | Wahrscheinliche Ursache | Erste Maßnahme |
|---|---|---|
| Weich / niedriges Barcol | Unterhärtung, schneller Zug | Zug drosseln, Mittezone anheben |
| Oberflächenbrand / Blasen | Überhitzt | Austrittszone senken, Fühler prüfen |
| Trockene Streifen | Badviskosität, Vorformer | Bad wärmen, Vorform lockern |
| Maßdrift | Austrittszone unstabilisert | Austritt neu stabilisieren |
| Poren im Schnitt | Eingeschlossene Flüchtige | Eintrittsprofil prüfen |
Umstellung bei Harz- oder Profilwechsel
Der Wechsel von Polyester auf Vinylester oder auf einen anderen Querschnitt ist nicht nur ein Düsenwechsel. Bad, Vorformer, Düsenzonen und Zuggeschwindigkeit werden neu eingestellt, die ersten Meter ausgesondert, bis Barcol und Maße wieder im Band liegen. Neues Harz auf alten Sollwerten zu fahren ist der häufigste Grund für eine schlechte Charge.
| Umstellpunkt | Warum neu | Ausschuss |
|---|---|---|
| Harzsystem | Viskosität, Aushärtechemie | Bad reinigen + aufwärmen |
| Querschnitt | Vorformgeometrie | Düse + Vorform tauschen |
| Zuggeschwindigkeit | Neue Aushärtebalance | Erste Meter beproben |
Schichtprotokoll und Annahmegrenzen
Eine beherrschte Leitung protokolliert Harbadtemperatur, jede Düsenzone (Soll/Ist), Zuggeschwindigkeit, Barcol-Wert, Maß und Schichtführer. Bei späteren Beanstandungen ist das Protokoll der Beleg. Annahmen: Barcol >=40, Dichte im Band 1,5–2,0 g/cm³.
| Feld | Einheit | Grenze |
|---|---|---|
| Harzbadtemperatur | °C | Harz-Datenblatt |
| Düsenzonen (3) | °C | Rezept je Produkt |
| Zuggeschwindigkeit | m/min | Rezept |
| Barcol-Härte | - | >=40 |
| Dichte | g/cm³ | 1,5–2,0 |
Was ein Einkäufer fragen sollte
- ['Fragen Sie, ob Barcol >=40 je Schicht an der ausgehärteten Oberfläche geprüft wird.']
- ['Fragen Sie, wie Poren erkannt werden: Schnittproben, Ultraschall oder beides.']
- ['Fragen Sie, was sich bei Abweichung von Ihrem Harzsystem ändert.']
- ['Fragen Sie nach dem Dichte-Band (1,5–2,0 g/cm³) und der Glasgehalts-Kontrolle.']
- ['Ersatz- und Sonderläufe: MOQ 10 m², Lieferzeit 12–36 Werktage.']
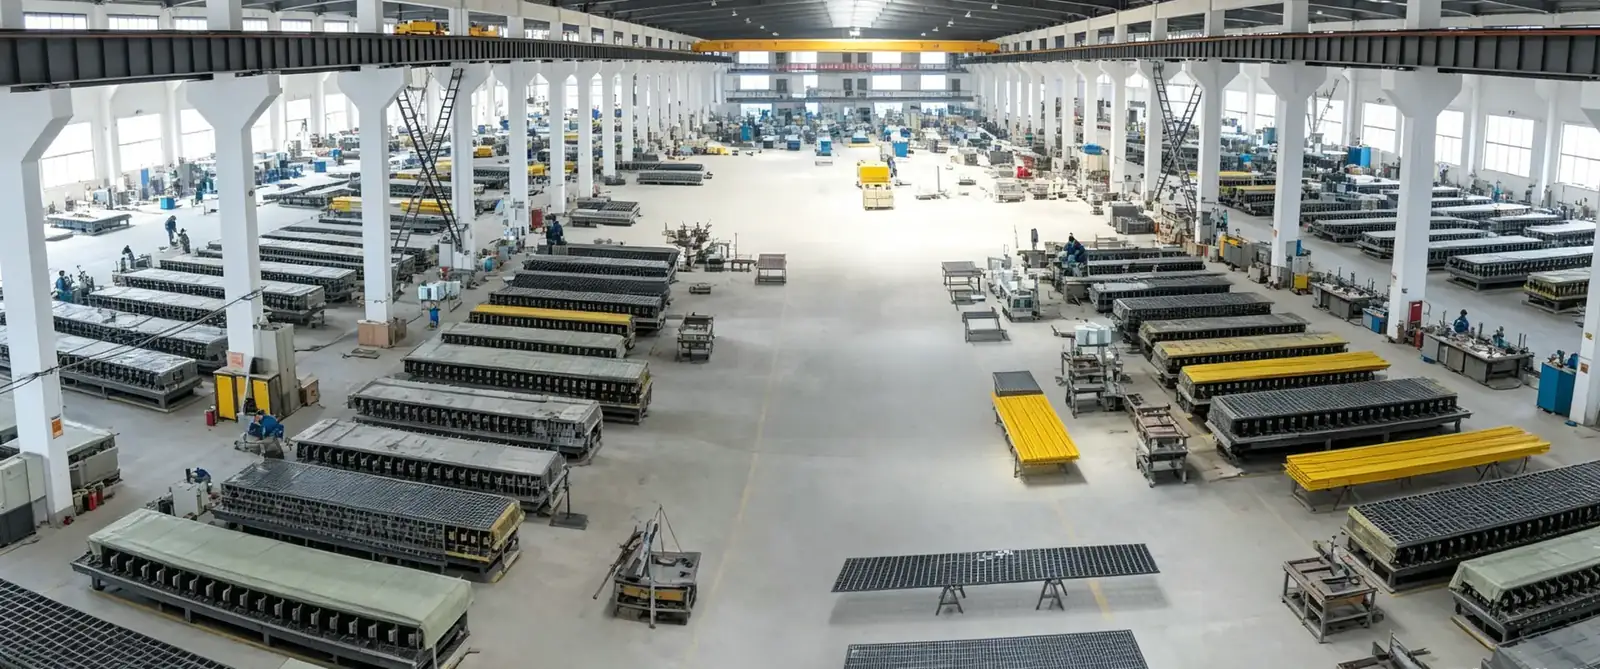
Hinweis: Werk: 20.000+ m², 200+ Mitarbeiter, seit 2004. Zertifikat GB/T19001-2000 idt ISO9001:2000, Nr. 01708Q11888R0S bis 2028-12-30. ASTM-F3059-Bericht 211122012SHF-001 nur für Gitter.
Häufig gestellte Fragen
Was verursacht Poren in Pultrusionsprofilen?
Poren entstehen bei schlechter Benetzung (Bad zu zäh), durch eingeschlossene Luft bei zu engem Vorformer, durch Flüchtige wenn die Eintrittszone zu heiß ist, oder durch schrumpfende harzreiche Ecken. Geprüft wird im Schnitt per Mikroskopie, bei Bedarf per Ultraschall.
Wie wird die Barcol-Härte an der Leitung kontrolliert?
Die ausgehärtete Oberfläche wird je Schicht mit einem Barcol-Eindruckgerät gegen das Düsen-Zug-Rezept geprüft. Annahme ist Barcol >=40. Ein niedriger Wert bedeutet Unterhärtung; der Bediener drosselt den Zug oder hebt die Mittelzone an.
Was passiert bei zu hoher Zuggeschwindigkeit?
Das Profil geliert außen, bleibt innen aber untergehärtet. Es sieht richtig aus, zeigt aber niedriges Barcol, Nacherhärtungs-Kriechen und schlechte Chemiebeständigkeit. Das Tempo muss zur Wärme der Düse passen, nicht zum maximalen Durchsatz.
Wie wirken die Düsentemperaturzonen?
Die Eintrittszone heizt das nasse Laminat bis zur Gelierung, die Mitte treibt die Aushärtung, der Austritt stabilisiert die Maße. Alle Zonen gleich eingestellt schließt entweder Flüchtige ein (Poren) oder lässt das Profil untergehärtet und klebrig.
Lassen sich Pultrusions-Fehler später reparieren?
Oberflächenfehler manchmal, aber innere Poren oder Unterhärtung sind nicht zuverlässig zu reparieren; die betroffene Länge wird ausgesondert. Dafür gibt es Online-Barcol, Maß- und Benetzungsprüfung an der Leitung.