
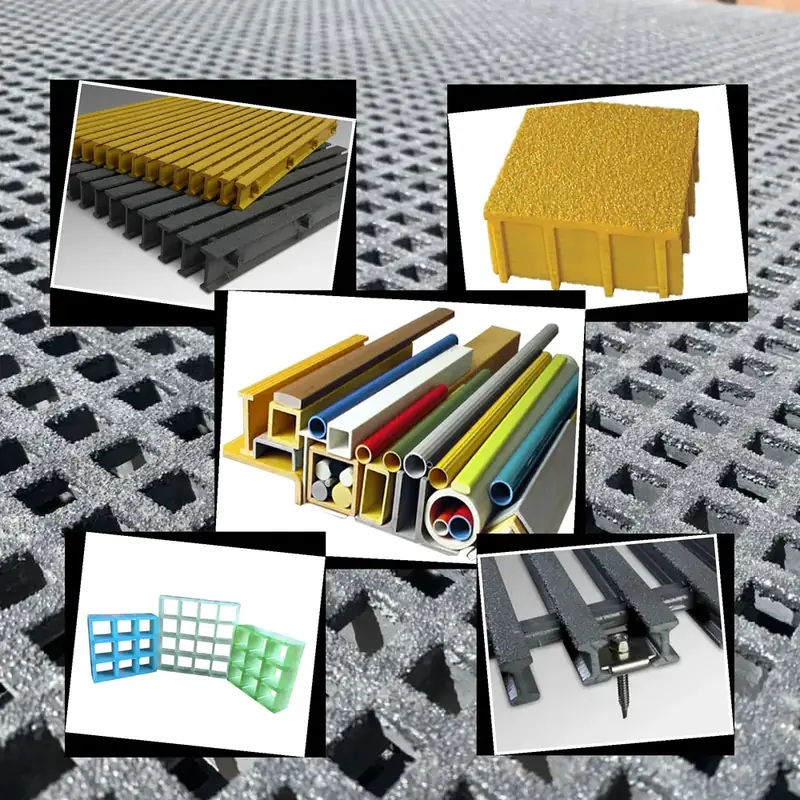
Zugangsplattformen in Offshore-Windparks brauchen einen Rost, der Dauer-Salznebel, zeitweiligen Spritzwasser, Fußverkehr in Seestiefeln und fallende Werkzeuge sowie Lasten vom Bootsübergang verträgt. Standardharz ist Vinylester für Spritz- und Nasszonen, Phenolharz dort, wo der Brandschutz Zufluchtsort und Lagerflächen bestimmt. Platten werden ganz gehoben, mit SS316 geklemmt und vor Ort ausgetauscht, ohne zu schweißen.
- Spritzzone: nass, sauerstoffreich und abrasiv; Vinylester oder Phenolharz überdauern hier Universal-Polyester
- Brandschutz: Phenolharz bei Anforderung an Rauch und Flammenausbreitung; Klasse je Zone bestätigen
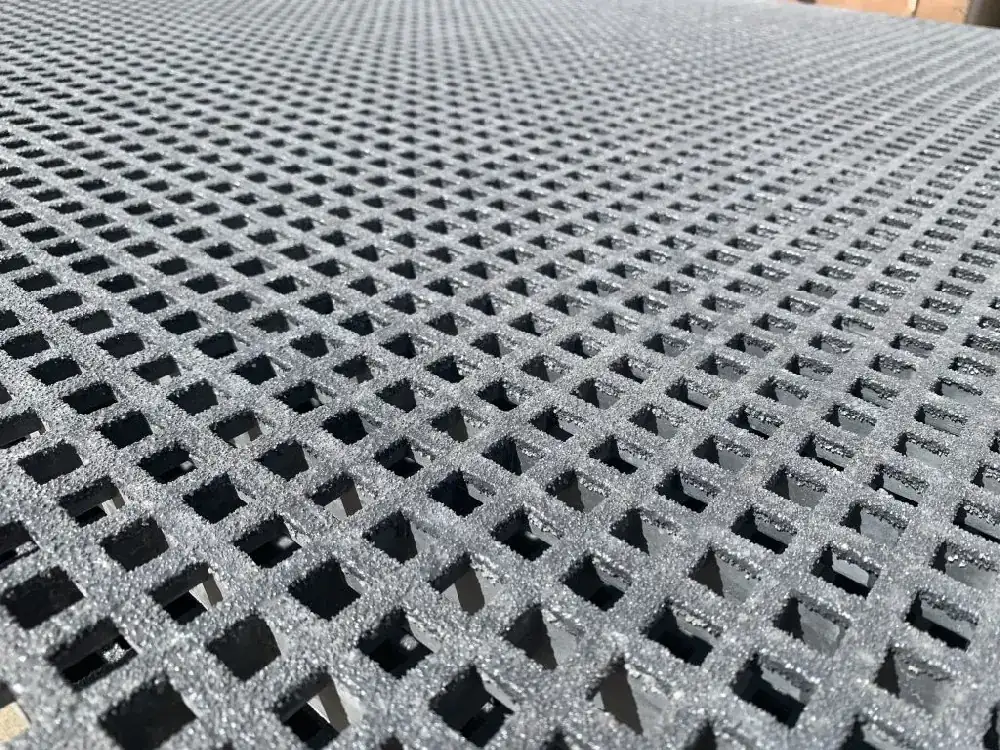
- Rutschhemmung: gekörnte oder konkave Oberseite bleibt unter Salzfilm und Stiefelsohle trittsicher
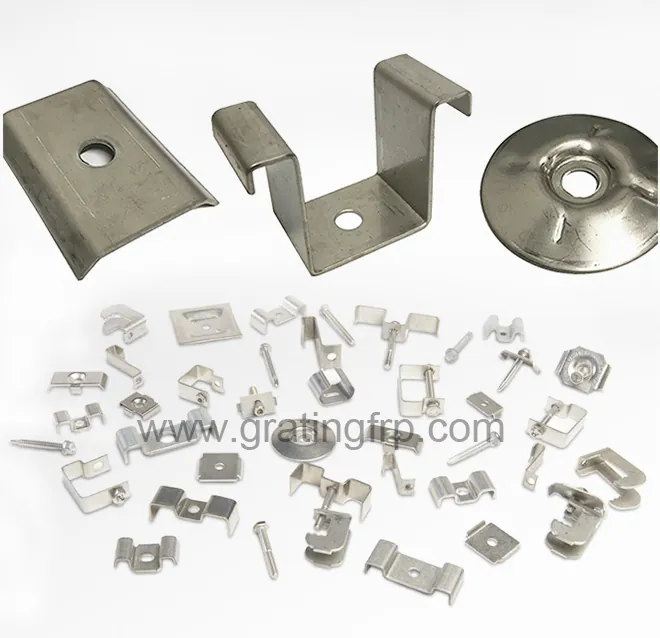
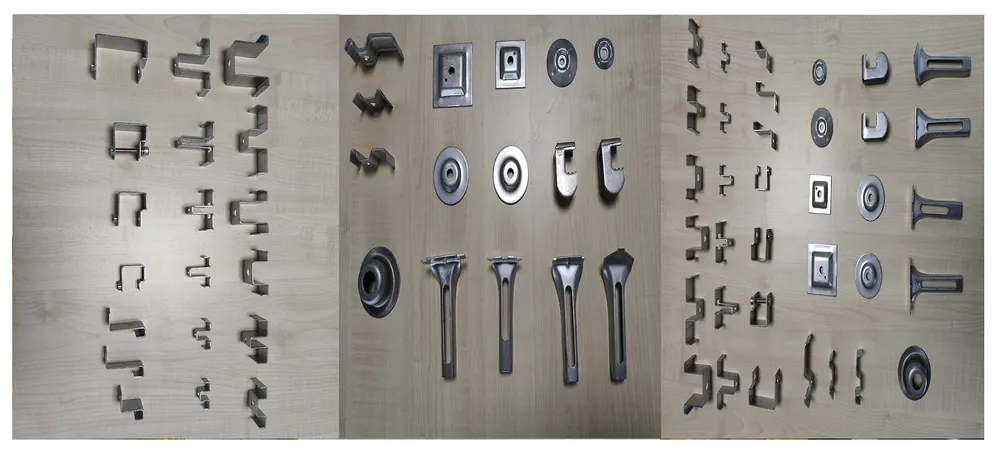
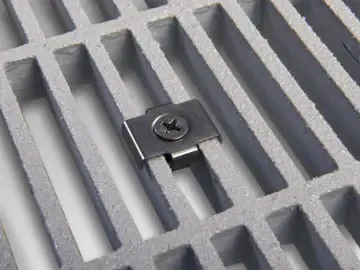
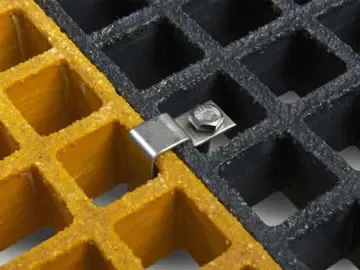
- Befestigung: SS316-Klemmen und -Schrauben; GFK rostet nicht, aber die Metallteile drumherum schon
- Lieferung: Standardplatte 1220×3660 mm, MOQ 10 m², Lieferzeit 12–36 Werktage
Warum Wind-Zugangsplattformen anders sind als Hafendecks
Eine O&M-Plattform auf Offshore-Windy steht auf einem Rohrjacket oder Monopfahlkopf, schwingt leicht unter Wellen und Rotor, wird per Boot oder Gangway erreicht und von Technikern in Seestiefeln mit Werkzeug begangen. Der Rost muss Salznebel in den Trockenzonen, zeitweiligen Spritzwasser an der Wasserlinie und die Punktlast eines fallenden Schraubenschlüssels oder eines Rollkoffers tragen.
Diese Seite behandelt die wind-spezifischen Entscheidungen: Harz in der Spritzzone, Phenolharz gegenüber Vinylester für Brandzonen, Rutschhemmung und Entwässerung auf nassem Deck, Hebe- und Handhabung sowie lokalen Wechsel ohne Heißarbeiten. Sie wiederholt nicht den allgemeinen Korrosionsleitfaden für Meerwasser.
Hinweis: Brandklasse, Harzsystem und Plattenbemessung werden je Zone und Zertifizierer bestätigt. Diese Seite liefert Auswahllogik, keine pauschale Bescheinigung; der zugehörige Bericht und sein Geltungsbereich werden zitiert, soweit sie gelten.
Spritzzone und Salznebel-Belastung
Der härteste Bereich ist die Spritzzone: durch Spritzwasser benetzt, gut belüftet, mit abrasiven Salzkristallen und Bewuchs über der Wasserlinie. Darunter ist die Dauer-Nasszone weniger aggressiv, weil sauerstoffarm. Darüber liegt die atmosphärische Spritzzone, trocken aber ständig mit Salzfilm überzogen. Jede Zone verlangt eine andere Harz- und Klemmenwahl.
| Belastungszone | Zustand | Rost-Antwort |
|---|---|---|
| Atmosphärischer Spritznebel | Trocken, Salzfilm, UV | Korrosionsbeständiges Harz, UV-stabilisierter Gelcoat |
| Spritzzone | Nass/Tassel-Wechsel, Abrieb | Vinylester oder Phenolharz, gekörnt |
| Dauernd nass | Eintauchen, sauerstoffarm | Vinylester; Bewuchsplan prüfen |
| Übergangstor | Stiefel, fallende Werkzeuge | Schwerer pultrudierter Span, gekörnt |
| Helideck-Rand | Zusätzliche Dynamiklast | Bemessene Verkehrslast je Projekt bestätigen |
GFK selbst widersteht Salzwasser; die Ausfallpunkte sind die harzreiche Oberfläche, die Schnittkanten und die Metall-Beschläge. Schnittkanten sind zu versiegeln, alle Beschläge in SS316 auszuführen, nicht in beschichtetem Stahl.
Vinylester vs Phenolharz: zonenseitige Wahl
Vinylester ist das Arbeitstier für Spritz- und Nasszonen: es verbindet guten Salzschutz mit der Zähigkeit für Stiefelverkehr und Schlag. Phenolharz wird dort spezifiziert, wo der Brandschutz bestimmt — Zufluchtsort, Lagerflächen und Nähe zu Schaltschränken — weil es verkohlt statt schmilzt und wenig Rauch entwickelt. Man wählt nicht ein Harz für die ganze Plattform, sondern passt das Harz der Zone an.
| Harzsystem | Stärke | Beste Zone |
|---|---|---|
| Universal-Polyester | Allgemeiner Einsatz | Geschützte, unkritische Bereiche |
| Isophthalsäure-Polyester | Bessere Bewitterung | Atmosphärischer Spritznebel, trockene Decks |
| Vinylester | Zäh, Korrosionsreserve | Spritz- und Nasszonen, Übergangstore |
| Phenolharz | Raucharm, verkohlt im Brand | Zuflucht, Lager, an Anlagen |
Die Brandschutzklassen werden je Zone und Zertifizierer bestätigt. Das Werk veröffentlicht die Begehleistung nach ASTM F3059, Bericht 211122012SHF-001, nur für Roste, nicht für Profile oder Geländer; das Verhalten im Kohlenwasserstoffbrand wird im Phenolharz-Leitfaden behandelt und ist gegen die geforderte Projektklasse zu prüfen.
Hinweis: Setzen Sie nicht voraus, dass eine brandzertifizierte Platte automatisch Profile, Geländer oder eine ganze Zone abdeckt. Bestätigen Sie den genauen Geltungsbereich jedes Berichts und die geforderte Brandklasse mit dem Projekt-Zertifizierer vor der Bestellung.
Rutschhemmung und Deck-Entwässerung
Ein Winddeck ist nie völlig trocken: Salzfilm, Spritznebel und nasse Stiefel halten die Oberfläche glatt. Eine gekörnte oder konkave Profilierung gibt auch unter dünner Salzlauge sicheren Stand, während eine glatte Oberseite zur Gefahr wird. Entwässerung zählt, denn auf dem Rost stehendes Wasser fällt durch die Masche, aber geschlossene Abdeckungen an Anlagen sind zu neigen und zum Sumpf abzuleiten.
| Oberfläche | Halt bei Nässe | Einsatz auf Windplattform |
|---|---|---|
| Gekörnte Oberseite | Am besten unter Salzlauge | Übergangstore, Stufen, Hauptdeck |
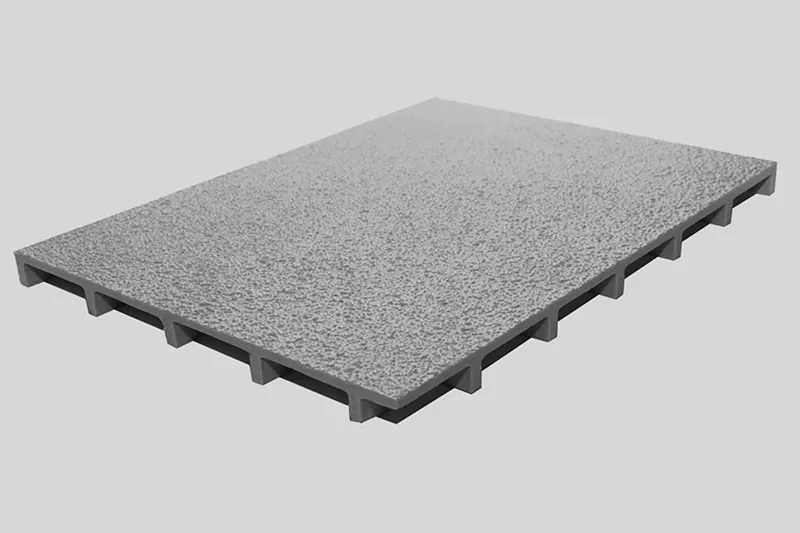
| Konkavprofil | Gut, entwässert | Stege und Podeste |
| Glatte Oberseite | Schlecht bei Nässe | Im Fußverkehr vermeiden |
| Geschlossene Abdeckung | Rutschgefahr bei Planlage | Nur mit Neigung und Ablauf |
| Mini-Masche | Feiner Stand | Wo Werkzeuge nicht durchfallen dürfen |
Halten Sie die offene Masche über Abläufen und Kabelrinnen, damit Wasser durchfällt statt über ein glattes Deck zu laufen. Passen Sie die Maschenöffnung an das kleinste Teil an, das im Schutz- oder Werkzeugbereich nicht durchfallen darf.
Hebung, Handling und Platten-Befestigung
GFK-Platten sind leicht — nur ein Bruchteil des Stahl-Äquivalents — was das Hantieren auf einer abgelegenen Struktur beschleunigt, doch sind sie als ganze Platte zu heben, nicht an einer Ecke lose zu schwingen. Nutzen Sie Spreizen und Hebebänder, vermeiden Sie Kantenreibung und ziehen Sie eine Platte nie über Stahlbau. Die Befestigung erfolgt mit SS316-Klemmen und -Schrauben handfest; kein Schweißen, keine Heißarbeit auf dem Deck.
| Handling-Schritt | Regel | Grund |
|---|---|---|
| Hebung | Ganze Platte, Hebeband | Punktbruch an Ecken vermeiden |
| Transport | Flach, getrennt, gebändert | Körnungsscheuern und Kantenbruch verhindern |
| Positionieren | Sanft auflegen | Kein Fallen oder Hebeln |
| Befestigen | SS316-Klemmen, Handanzug | Keine Heißarbeit auf belegtem Deck |
| Vor-Ort-Schnitt | Schnittkanten versiegeln | Salzeindringen in die Kante stoppen |
Weil nicht geschweißt wird, kann eine Platte in einem kurzen Wetterfenster von einem Zweier-Team gewechselt werden — ein großer Kostenvorteil gegenüber Stahlrost auf einem Turm mit begrenztem Zugang.
Lokaler Ersatz und Steg-Planung
Regelmäßiger O&M-Betrieb heißt, dass eine Platte durch ein fallendes Werkzeug oder einen Kettenwagen beschädigt wird und gewechselt werden muss, ohne die ganze Plattform außer Betrieb zu nehmen. Modulare Plattenformate und Klemmbefestigung machen den lokalen Wechsel schnell: Klemmen lösen, beschädigte Platte heben, Ersatz gleicher Bauart absenken. Halten Sie einen kleinen Vorrat gängiger Platten offshore vor, statt auf ein Wetterfenster und eine Versorgungsfahrt zu warten.
| Zugangselement | Rost-Wahl | Hinweis |
|---|---|---|
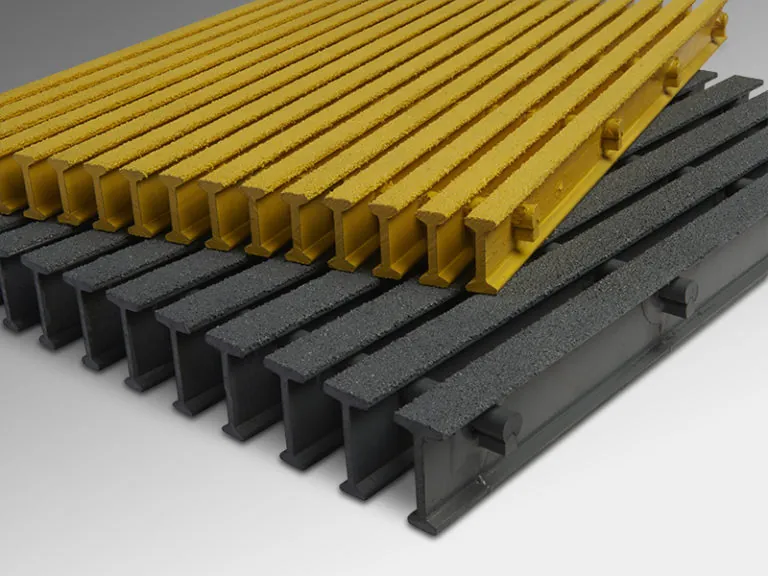
| Hauptzugangsplattform | Pultrudierter gekörnter Span | Verkehrslast für Werkzeug und Crew |
| Crew-Übergangstor | Schwerere gekörnte Platte | Zone höchster Punktlast |
| Außentreppe | Gekörnte Stufen, rutschhemmend | Seestiefel-Halt |
| Lagerfläche | Massiv- oder Mini-Masche | Kleinteile dürfen nicht durchfallen |
| Kabelrinnen-Abdeckung | Abnehmbare Maschenabdeckung | Werkzeug-Zugang von unten |
Planen Sie Gangway-Übergang und Torzone als höchstbelasteten Bereich: dort steigt das Personal von einem bewegten Boot auf ein festes Deck, und dort landen fallende Werkzeuge zuerst. Bemessen Sie diesen Streifen als Einzellast, nicht nach der durchschnittlichen Gleichlast.
Last- und Stützweitenkennwerte (L/200, einfach gestützt)
Die Tabelle gibt die ab Werk veröffentlichten Gebrauchslasten für ein einfach gestütztes Einzelgerüst am Durchbiegungsgrenzwert L/200, in kN/m² bei 600, 900 und 1200 mm Stützabstand. Zur Grobbemessung; die endgültige Windplattform-Verkehrslast, das Übergangs-Tor-Patch und jede helideck-bezogene Last bestätigt der Tragwerksplaner.
| Plattentyp | 600 mm | 900 mm | 1200 mm |
|---|---|---|---|
| Pressrost m25 | 12,5 kN/m² | 6,0 kN/m² | 3,2 kN/m² |
| Pressrost m38 | 25 kN/m² | 12 kN/m² | 6,5 kN/m² |
| Pressrost m38–50 | 22 kN/m² | 10 kN/m² | 5,5 kN/m² |
| Pultruded p38 | 35 kN/m² | 18 kN/m² | 9 kN/m² |
| Pultruded p50 | 48 kN/m² | 26 kN/m² | 14 kN/m² |
| Pultruded p65 | 62 kN/m² | 35 kN/m² | 20 kN/m² |
Für Crew-Übergangstor und Lagerstreifen wählen Sie aus dem pultruden Programm statt dünner Pressmasche. Umrechnung mit 1 kN/m² ≈ 20,9 lb/ft². Flächengewichte und Harzanteile folgen dem Standard-Pressbereich.
| Pressrost | Flächengewicht | Harzanteil |
|---|---|---|
| 25 mm | 12,5 kg/m² | 68% |
| 30 mm | 15,0 kg/m² | 66% |
| 38 mm | 19,5 kg/m² | 68% |
| 38×40 mm | 18,0 kg/m² | 70% |
| 50 mm | 27,0 kg/m² | 60% |
| 65 mm HD | 38,0 kg/m² | 56% |
Befestigungen, Korrosion und was offshore wirklich ausfällt
Auf einer Windplattform fällt selten die GFK-Platte aus; die Klemme, die Schraube und der Stützwinkel tun es. Spezifizieren Sie überall dort SS316-Beschläge, wo Salz hinkommt, prüfen Sie Schnittkanten auf Gelcoat-Schäden und ziehen Sie die Klemmen nach der ersten Vibrations-Saison erneut an.
| Ausfallpunkt | Ursache | Vorbeuge |
|---|---|---|
| Spaltkorrosion der V4A-Klemme | Langfristiger Salzeintrag | SS316, jährlich prüfen |
| Kanten-Durchfeuchtung | Unversiegelte Kante | Alle Baustenschnitte versiegeln |
| Körnungverlust im Stiefelverkehr | Abrieb | Gekörnte Oberseite in Verkehrszonen |
| Lose Klemme nach Erschütterung | Rotor- und Wellengang | Handanzug, nach Saison prüfen |
| Galvanische Kopplung der Schraube | Unterelemente gemischt | Edelstahl-Beschläge abgleichen |
QC, Zertifizierung und Lieferung für Windprojekte
Die Abnahme folgt Barcol- und Sicht-QC bei Referenztemperatur; Barcol ≥40 unter Standardbedingungen. Das Werk hält ISO 9001:2000 (Registrierung 01708Q11888R0S, gültig 2025-03-31 bis 2028-12-30), die Begehleistung folgt ASTM F3059, Bericht 211122012SHF-001, nur für Roste.
| Punkt | Basis | Hinweis |
|---|---|---|
| Barcol | ≥40 bei Referenz-T | Oberflächentemperatur notieren |
| Körnungslage | Gleichmäßig | Zuerst Übergangstor prüfen |
| Kantenversiegelung | Alle Baustenschnitte | Salzeindringen stoppen |
| Beschlaggüte | SS316 | Jede salzbelastete Schraube |
| Ersatzplatten | Gängige Formate bevorratet | Lokalen Wechsel offshore ermöglichen |
Standard-Lieferung: Platte 1220×3660 mm, MOQ 10 m², Lieferzeit 12–36 Werktage. Geben Sie im RFQ die zonenseitige Harz, Brandklasse und den geforderten Berichtsumfang an, damit die Lieferung der Bescheinigung entspricht.
Spezifikations-Checkliste für Wind-Zugangsroste
Ein Windplattform-RFQ sollte die Zone, die Belastungszone und die geforderte Brandklasse benennen, nicht nur eine Plattendicke. Die Checkliste vermeidet die typischen Offshore-Fehler.
| Punkt | Angeben | Warum |
|---|---|---|
| Zone und Bereich | Spritz / nass / atmosphärisch | Setzt die Harzwahl |
| Harzsystem | Vinylester oder Phenolharz | Passt Korrosion und Brandschutz |
| Brandklasse | Je Zone und Zertifizierer | Steuert Phenolharz-Wahl |
| Oberfläche | Gekörnt oder konkav | Salzfilm-Halt |
| Beschlag | SS316-Klemmen und -Schrauben | Salzbeständigkeit |
| Ersatzbevorratung | Gängige Platten offshore | Lokalen Wechsel im Wetterfenster |
Häufige Offshore-Wind-Fehler und Korrekturen
Die meisten Probleme mit Windplattform-Rost gehen auf wenige wiederkehrende Fehler zurück, nicht auf einen Materialausfall.
| Fehler | Wirkung | Korrektur |
|---|---|---|
| Universal-Polyester in der Spritzzone | Vorzeitiger Oberflächenverlust | Vinylester oder Phenolharz |
| Glatte Oberseite am Übergangstor | Rutscher bei nassen Stiefeln | Gekörnte Platte |
| Stahlklemmen | Verrostete Befestigungen | SS316-Beschlag |
| Keine Ersatzplatten offshore | Lange Stillstände | Gängige Formate bevorraten |
| Stahl geschweißt auf dem Deck | Heißarbeits-Gefahr | Geklemmtes GFK, verschraubt |
| Unversiegelte Schnittkanten | Salz dringt ein | Alle Schnitte versiegeln |
Behandeln Sie das Crew-Übergangstor und den Lagerstreifen als kritische Zone: als Einzellast bemessen, eine Ersatzplatte vorhalten und Körnung sowie Klemmen nach der ersten Betriebssaison prüfen.
Häufig gestellte Fragen
Welches Harz eignet sich für Offshore-Wind-Rost?
Vinylester ist der Standard für Spritz- und Nasszonen und verbindet Salzschutz mit Schlagzähigkeit für Stiefelverkehr. Phenolharz wählt man in Zufluchts-, Lager- und Anlagennähe, wo Brandschutz, geringer Rauch und Verkohlung zählen. Passt man das Harz der Zone an statt eines überall.
Warum nicht einfach Universal-Polyester offshore?
Universal-Polyester reicht für geschützte oder trockene Bereiche, verliert aber in der wechselnassen, abrasiven Spritzzone schneller die Oberfläche. Vinylester oder Phenolharz wird dort für längere Standzeit spezifiziert; bestätigen Sie das System gegen die Projekt-Belastung und -Brandschutzanforderungen.
Wie wird GFK-Rost offshore ohne Heißarbeit gewechselt?
Die Platten werden mit SS316-Beschlägen geklemmt statt geschweißt, sodass eine beschädigte Platte in einem kurzen Wetterfenster von einem kleinen Team entklemmt, ausgehoben und durch einen gleichen Ersatz getauscht wird. Halten Sie gängige Formate offshore vor, ohne auf eine Versorgungsfahrt zu warten.
Welche Oberfläche verhindert das Ausrutschen auf nassem Winddeck?
Eine gekörnte oder konkave Profilierung gibt Stand auf einem Salzfilm-Deck, wo eine glatte Oberseite gefährlich wird. Halten Sie offene Masche über Abläufen, damit Wasser durchfällt, und spezifizieren Sie die schwerste gekörnte Platte am Crew-Übergangstor.
Rostet GFK im Salzwasser?
Die GFK-Platte selbst widersteht Salzwasser; die Ausfallpunkte sind die Schnittkanten und die Metall-Beschläge. Versiegeln Sie alle Baustenschnitte und spezifizieren Sie überall SS316-Klemmen und -Schrauben. Bestätigen Sie Geltungsbereich von Brand- und Begeh-Zertifikaten, denn der Bericht deckt nur Rost, nicht Profile oder Geländer.