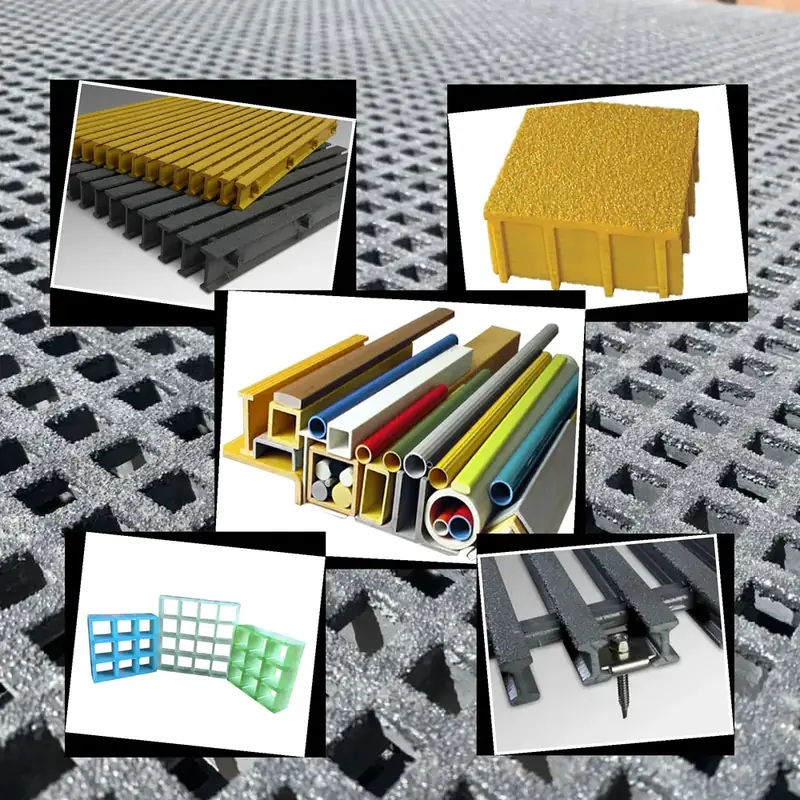
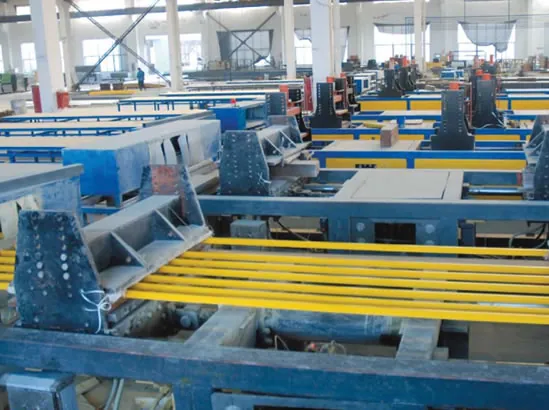
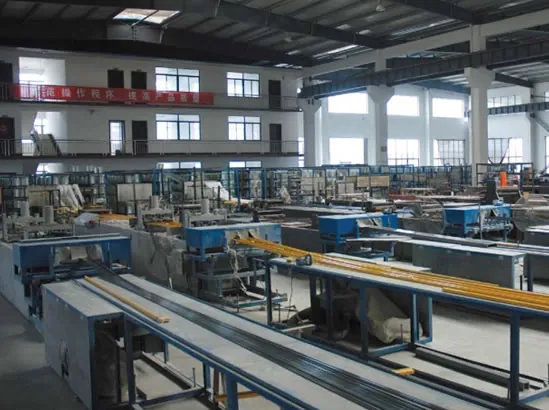
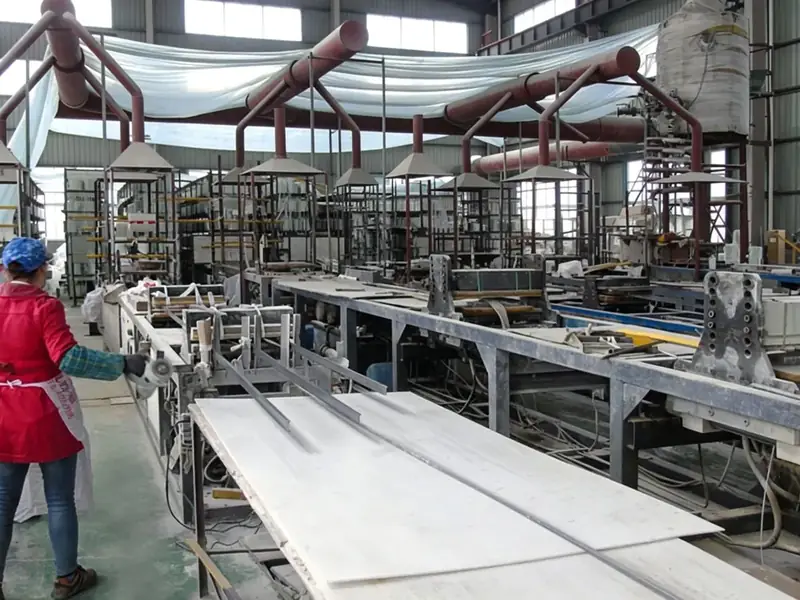
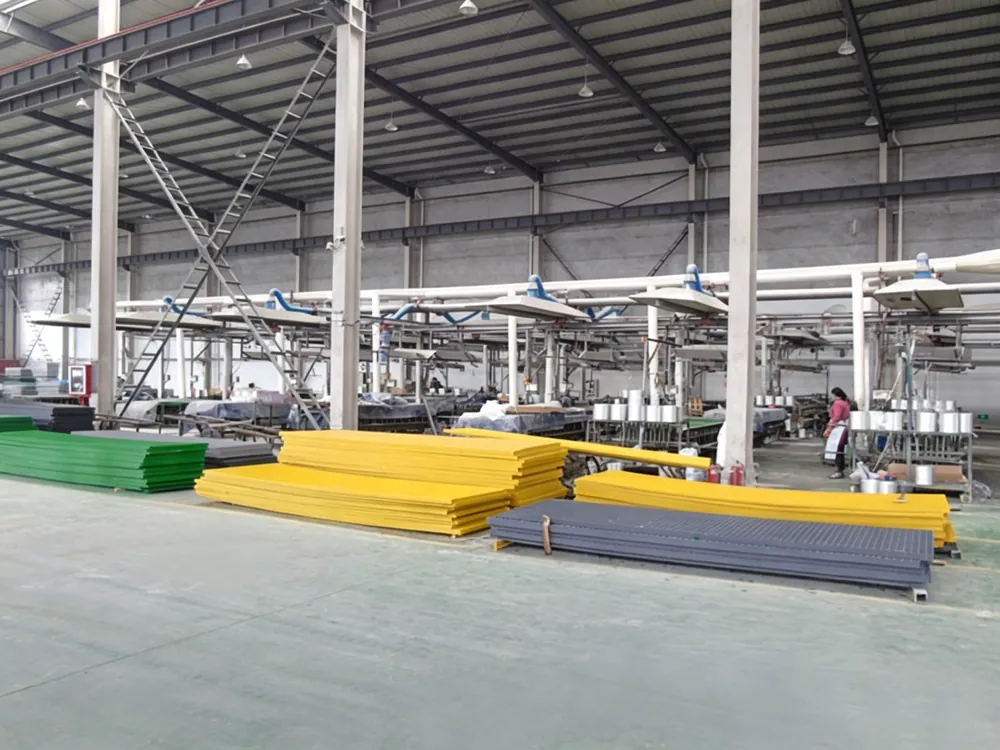
La calidad del PRFV pultrusionado se fija en la línea, no en el catálogo. La viscosidad del baño, el preformado, las zonas de temperatura de la matriz y la velocidad de tracción deciden juntas el grado de curado, el contenido de poros y la dureza Barcoal final. Si una se desvía, el perfil parece correcto pero falla en carga o química. Esta página trata el lazo de control y la lógica defecto-causa.
- Baño de resina: viscosidad y temperatura se mantienen en banda estrecha para el mojado.
- Preformado: las mechas convergen antes de la matriz para evitar zonas secas.
- Zonas de matriz: entrada, centro y salida gobiernan gelificado y curado por separado.
- Velocidad de tracción: demasiado alto subcura; demasiado lento quema la resina.
- Control en línea: Barcoal, dimensiones y mojado se revisan por turno.
Por qué el control de línea es un problema de proceso
La pultrusión tira del refuerzo continuo de vidrio por un baño de resina, un preformador y una matriz calentada, luego un tirador y sierra. El perfil sale idéntico de un turno a otro; el interior no. El grado de curado, la fracción de poros y el contenido de vidrio dependen de unos pocos parámetros acoplados, y una pequeña desviación aparece semanas después como una lectura Barcoal baja o un ensayo de carga fallido.
| Etapa | Controla | Si se desvía |
|---|---|---|
| Baño de resina | Mojado, carga, poros | Vetas secas, mala superficie |
| Preformador | Arquitectura, vidrio | Arrastre de resina, deformación |
| Zonas de matriz | Gelificado, curado, medidas | Subcurado, sobrecurado, poros |
| Tirador | Velocidad, tensión | Ondulación, ovalidad |
Baño de resina: viscosidad y tiempo de gel
El baño moja cada hilo. Demasiado frío y viscoso, la resina no penetra el haz; demasiado caliente, el baño empieza a gelificar antes de la matriz. Carga y pigmento deben permanecer dispersos, por lo que la circulación y filtración del baño forman parte del lazo de control.
| Parámetro | Objetivo | Consecuencia de desviación |
|---|---|---|
| Temperatura de resina | Banda estrecha por sistema | Viscosidad variable, mal mojado |
| Viscosidad | Según ficha | Haz sin mojar = poro |
| Tiempo de gel | Sistema, refrigerado | Pregelificado, grumos |
| Nivel de baño | Constante | Falta de alimentación a tracción rápida |
Nota: Las ventanas exactas de temperatura y viscosidad son específicas de cada resina y deben confirmarse contra su ficha, no son un número universal.
Preformado: converger el refuerzo
Antes de la matriz, las mechas, el mat y el trenzado se reúnen mediante guías hasta la sección transversal. Aquí se fijan el contenido de vidrio y la superficie rica en resina. Un mal preformado deja demasiada resina (perfil blando) o aplasta el haz (zonas secas, bordes débiles).
| Etapa de preformado | Función | Fallo típico |
|---|---|---|
| Devanadera | Alimentación tensada | Roturas, tensión desigual |
| Placa guía | Primera convergencia | Desflecado, cruce de hilos |
| Matriz de preformado | Forma casi neta | Arrastre de resina, agrupamiento |
| Aporte de mat | Velo superficial | Velo mal colocado, zonas secas |
Zonas de temperatura de la matriz
Una matriz de producción no es un solo calefactor. Se divide en zonas: entrada que lleva el laminado húmedo hasta el gelificado, centro que empuja el curado y salida que estabiliza dimensiones. Ajustarlas todas iguales hace que la resina gelifique demasiado pronto (poros por volátiles atrapados) o demasiado tarde (subcurado, superficie pegajosa).
| Zona | Propósito | Si está mal |
|---|---|---|
| Entrada | Calentar hasta gelificar | Tarde = subcurado; temprano = poros |
| Centro | Empujar el curado | Barcoal bajo, mala resistencia química |
| Salida | Estabilizar, mantener medida | Ovalidad, deriva dimensional |
Nota: Las temperaturas de zona dependen de resina, velocidad y sección; los puntos se confirman por línea de producto, no se copian entre resinas.
Velocidad de tracción y curado
La velocidad de tracción fija el tiempo de residencia en la matriz. Más rápido significa menos exposición al calor; el perfil puede gelificarse en superficie pero quedar subcurado en el núcleo. Más lento arriesga degradación de la resina, ampollas y superficie rugosa recalentada. La velocidad se elige según el curado que la matriz entrega, no para maximizar el rendimiento.
| Comportamiento | Resultado de curado | Señal visible |
|---|---|---|
| Demasiado rápido | Subcurado, Barcoal bajo | Bordes blandos, fluencia post-curado |
| Correcto | Conversión completa, estable | Dimensiones constantes |
| Demasiado lento | Degradación de resina | Superficie pegajosa o quemada |
Contenido de poros: origen y detección
Los poros son el enemigo del PRFV pultrusionado: bajan la resistencia transversal, dejan migrar productos químicos y suben el nivel sonoro del perfil. Vienen de mojado deficiente, aire atrapado en la mecha, volátiles liberados en curado y bolsillos ricos en resina que se encogen. Se detectan por corte y microscopía en longitudes muestreadas, y por ultrasonidos donde el cliente lo exige.
| Origen del poro | Causa típica | Verificación |
|---|---|---|
| Vetas secas | Baño demasiado viscoso | Inspección de mojado |
| Aire atrapado | Preformador demasiado justo | Corte de sección |
| Soplo de volátiles | Zona de entrada demasiado caliente | Revisar perfil de zonas |
| Bolsillos de contracción | Esquina rica en resina | Geometría de preformado |
Puntos de control en línea
La calidad se revisa en línea, no solo al final. Cada turno registra dureza Barcoal en la superficie curada, medidas frente al plano, inspección visual de mojado y superficie, y peso por longitud como indicador de contenido de vidrio.
| Punto | Método | Aceptación |
|---|---|---|
| Dureza Barcoal | Indentador en superficie curada | >=40 según especificación |
| Dimensiones | Calibre frente a plano | Dentro de tolerancia |
| Superficie/mojado | Visual, 100% | Sin vetas secas ni poros |
| Peso por longitud | Báscula en muestras | Dentro de banda objetivo |
Defecto a causa raíz
| Defecto | Causa probable | Primera acción |
|---|---|---|
| Bajo / Barcoal bajo | Subcurado, tracción rápida | Bajar tracción, subir zona centro |
| Quemadura / ampollas | Sobretemperatura | Bajar salida, revisar sensores |
| Vetas secas | Viscosidad, preformador | Calentar baño, aflojar preforma |
| Deriva dimensional | Salida inestable | Restabilizar zona de salida |
| Poros en sección | Volátiles atrapados | Revisar perfil de entrada |
Cambio de resina o perfil
Pasar de poliéster a viniléster, o a otra sección, no es solo cambiar la matriz. Baño, preformador, zonas y velocidad se reajustan, y los primeros metros se descartan hasta que Barcoal y dimensiones vuelven a la banda. Correr resina nueva con ajustes viejos es la causa más común de un lote malo.
| Cambio | Por qué se reinicia | Desperdicio |
|---|---|---|
| Sistema de resina | Viscosidad, química de curado | Limpiar y calentar baño |
| Sección | Geometría de preformado | Cambiar matriz y preforma |
| Velocidad | Nuevo equilibrio de curado | Muestrear primeros metros |
Registro de turno y límites
Una línea controlada registra temperatura de baño, cada zona (consigna y real), velocidad, Barcoal, dimensión y operario. Si un cliente disputa un lote, el registro es la evidencia. Límites: Barcoal >=40 en superficie curada y densidad en banda de 1,5–2,0 g/cm³.
| Campo registrado | Unidad | Límite |
|---|---|---|
| Temperatura de baño | °C | Según ficha de resina |
| Zonas de matriz (3) | °C | Receta por producto |
| Velocidad de tracción | m/min | Receta |
| Dureza Barcoal | - | >=40 |
| Densidad | g/cm³ | 1,5–2,0 |
Qué debe pedir un comprador
- ['Pregunte si el Barcoal >=40 se revisa cada turno sobre la superficie curada.']
- ['Pregunte cómo se detectan los poros: cortes, ultrasonidos o ambos.']
- ['Pregunte qué cambia cuando su resina no es la estándar.']
- ['Pregunte por la banda de densidad (1,5–2,0 g/cm³) y el control de vidrio.']
- ['Repuestos y series: MOQ 10 m², plazo 12–36 días laborables.']
Nota: Fábrica: 20.000+ m², 200+ empleados, desde 2004. Certificación GB/T19001-2000 idt ISO9001:2000, n.º 01708Q11888R0S, válido hasta 2028-12-30. El informe ASTM F3059 211122012SHF-001 cubre solo la rejilla.
Preguntas frecuentes
¿Qué causa los poros en perfiles pultrusionados?
Los poros vienen del mojado deficiente (baño demasiado viscoso), del aire atrapado por un preformador muy ajustado, de los volátiles si la zona de entrada está demasiado caliente, o de esquinas ricas en resina que se encogen. Se detectan por corte y microscopía, a veces por ultrasonidos.
¿Cómo se controla la dureza Barcoal en línea?
Cada turno se mide la superficie curada con el indentador Barcoal frente a la receta de matriz y tracción. La aceptación es Barcoal >=40. Una lectura baja significa subcurado; el operador reduce la tracción o sube la zona central antes de seguir.
¿Qué pasa si la tracción es demasiado rápida?
El perfil gelifica en superficie pero queda subcurado en el núcleo. Puede parecer correcto y aun así mostrar Barcoal bajo, fluencia post-curado y mala resistencia química. La velocidad debe adaptarse al calor de la matriz, no maximizar el rendimiento.
¿Cómo afectan las zonas de temperatura de la matriz?
La zona de entrada lleva el laminado húmedo hasta el gelificado, la zona central empuja el curado y la salida estabiliza las dimensiones. Igualar todas las zonas o atrapa volátiles (poros) o deja el perfil subcurado y pegajoso.
¿Se pueden reparar después los defectos de pultrusión?
Los defectos superficiales a veces, pero los poros internos o el subcurado no se reparan de forma fiable; se descarta el tramo afectado. Para eso existen los controles en línea de Barcoal, dimensiones y mojado.