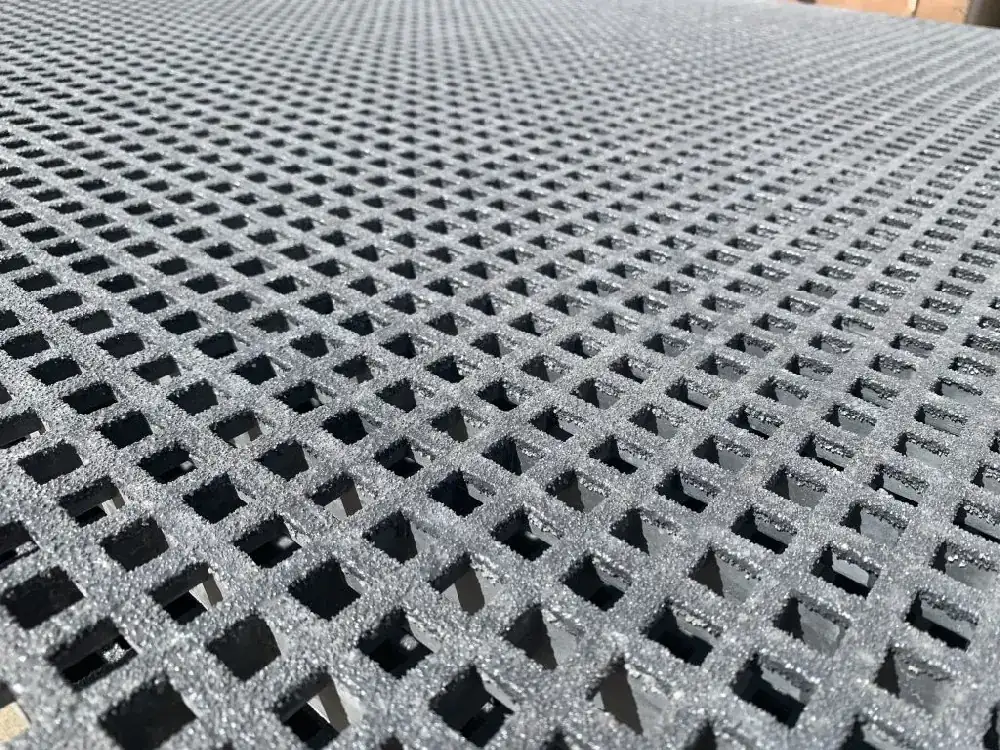
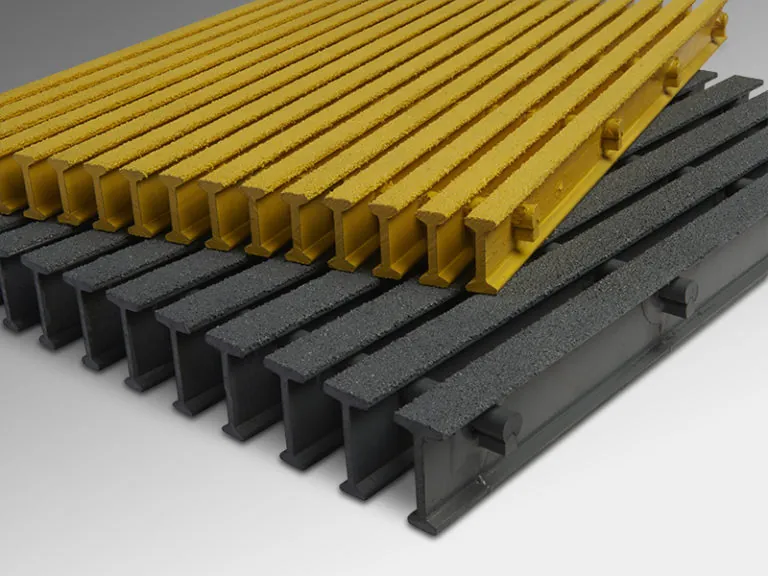
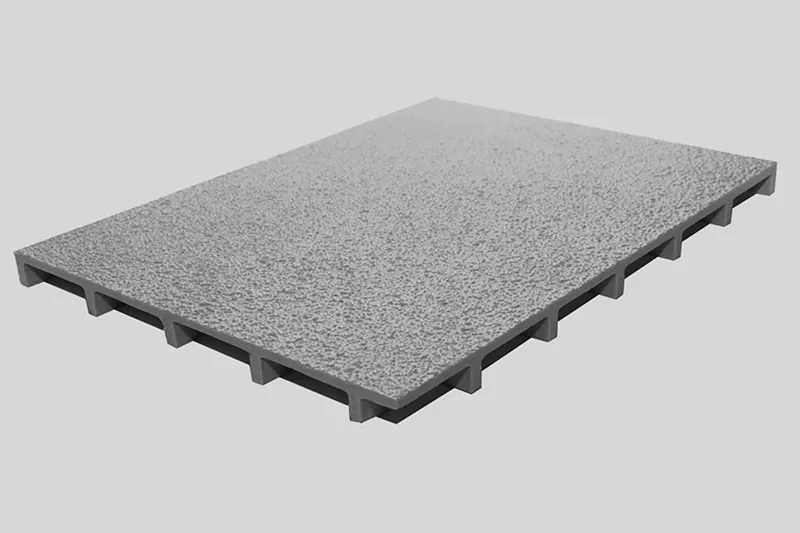
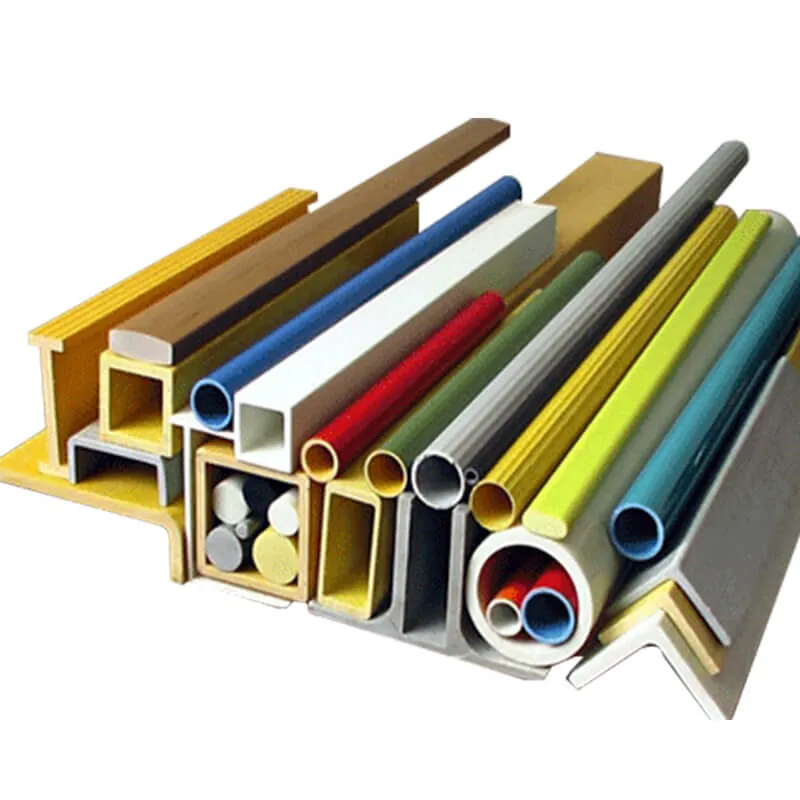
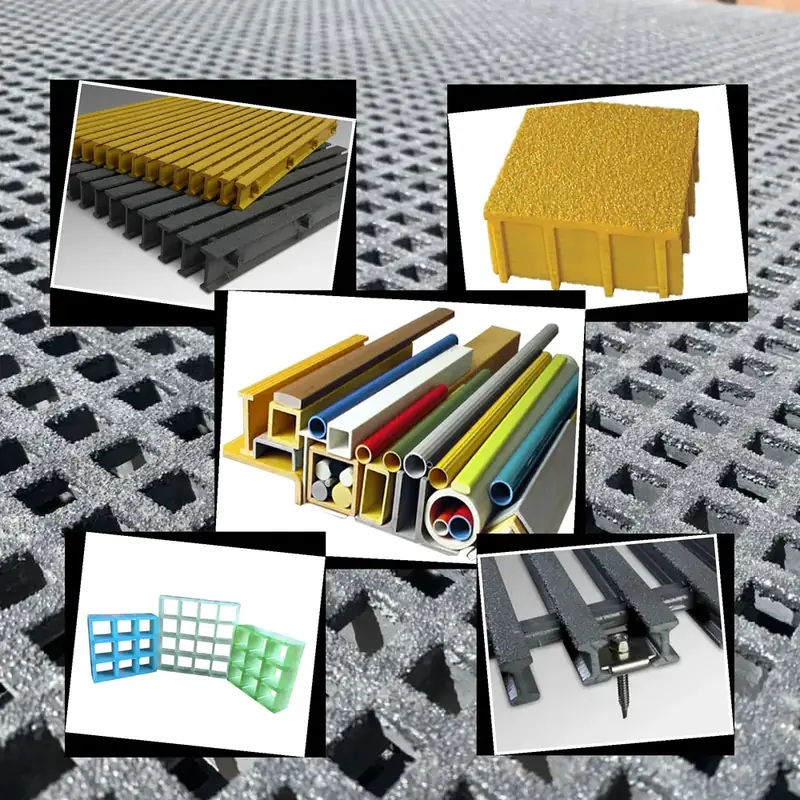
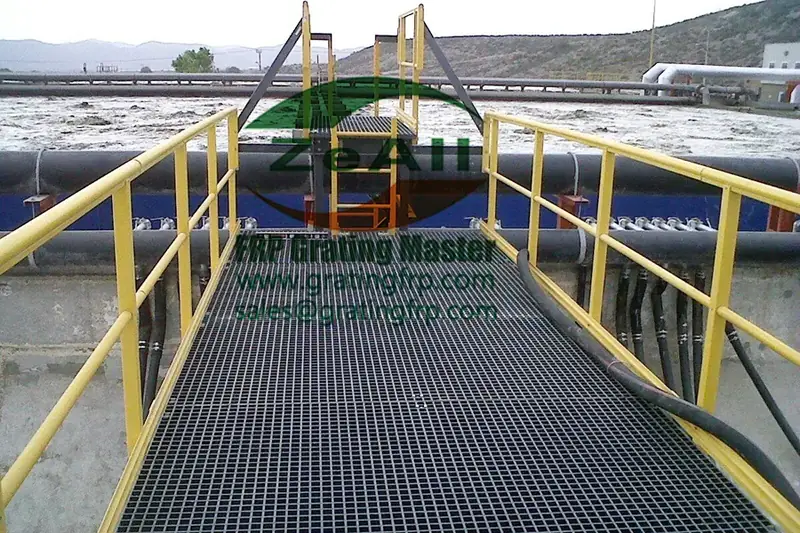
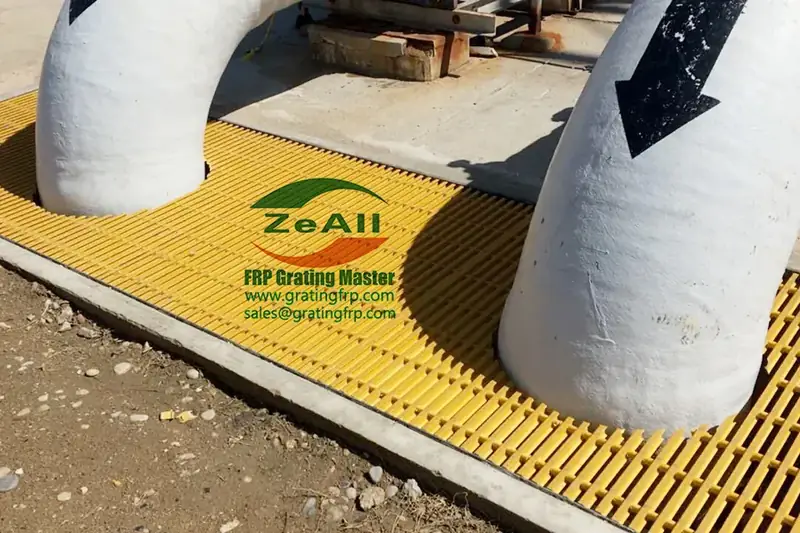
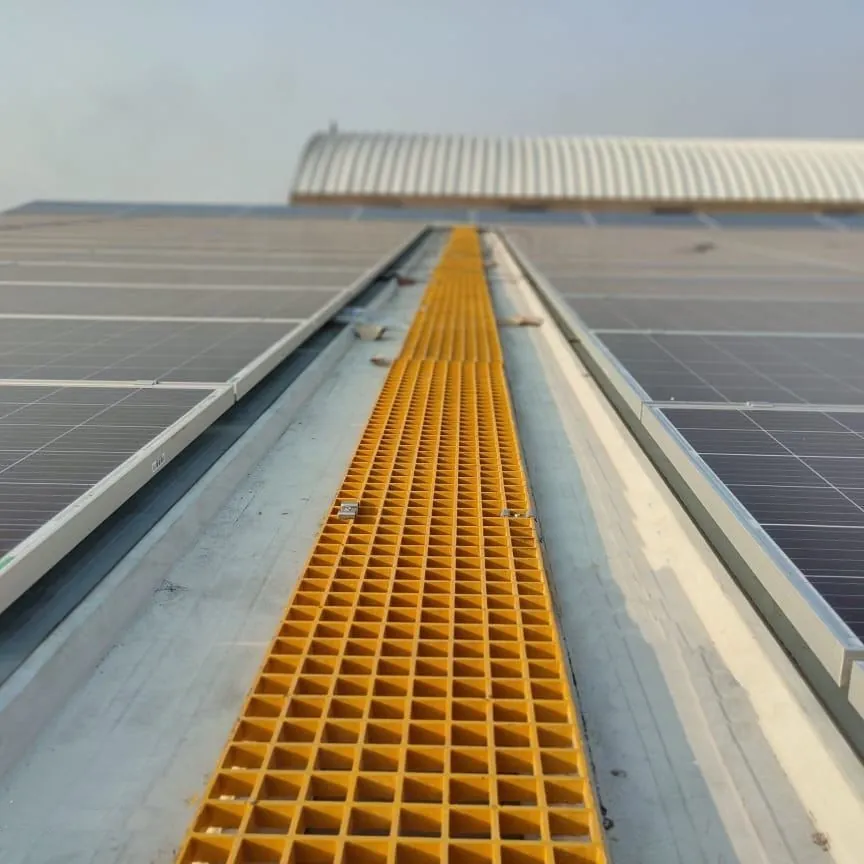
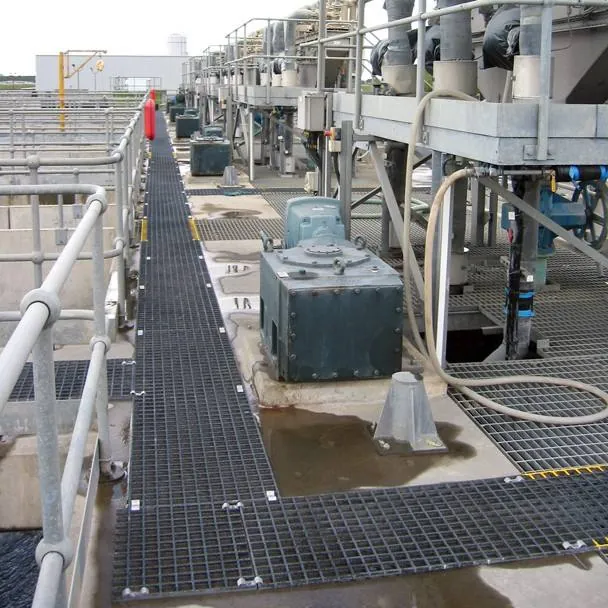
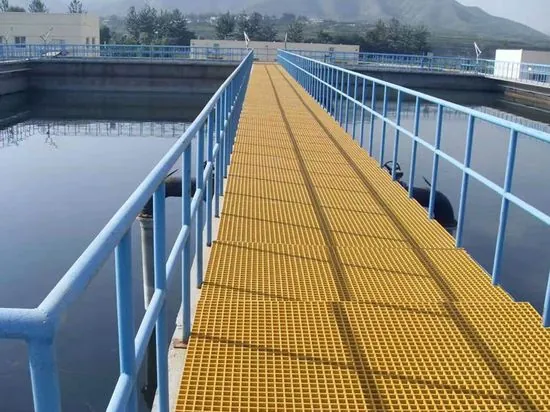
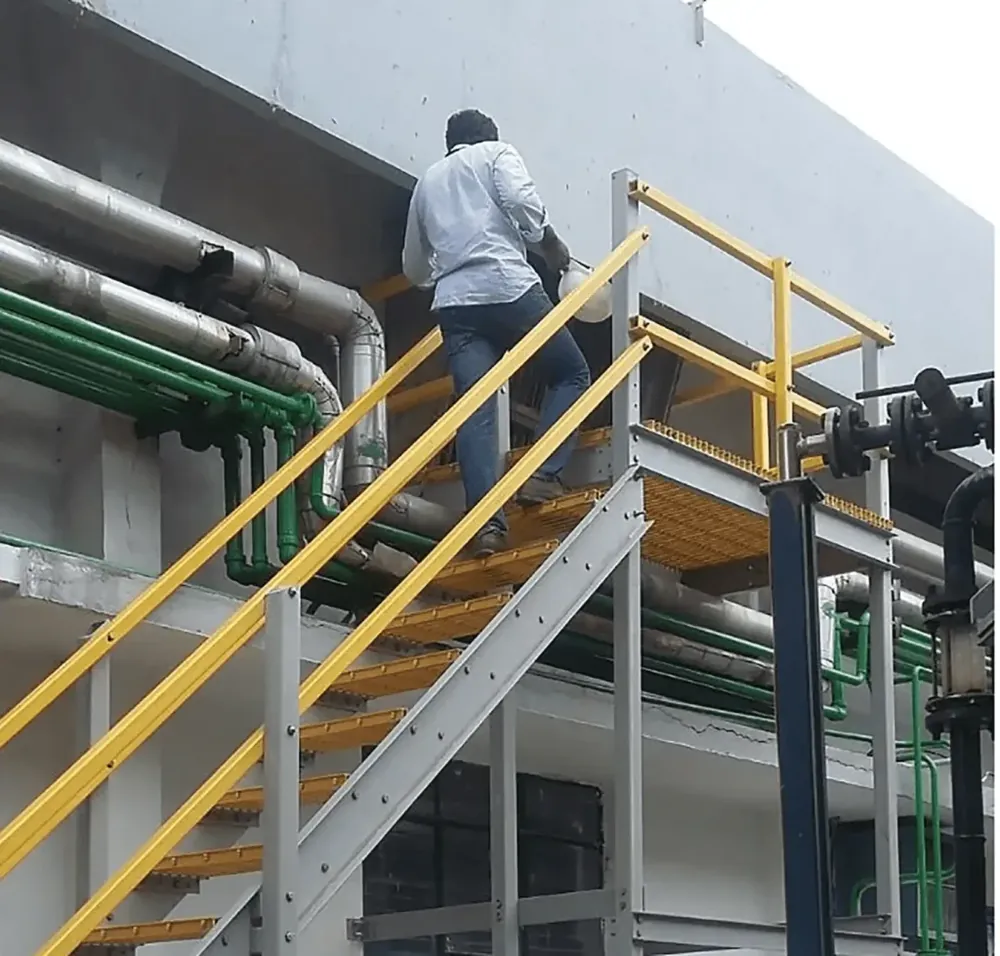
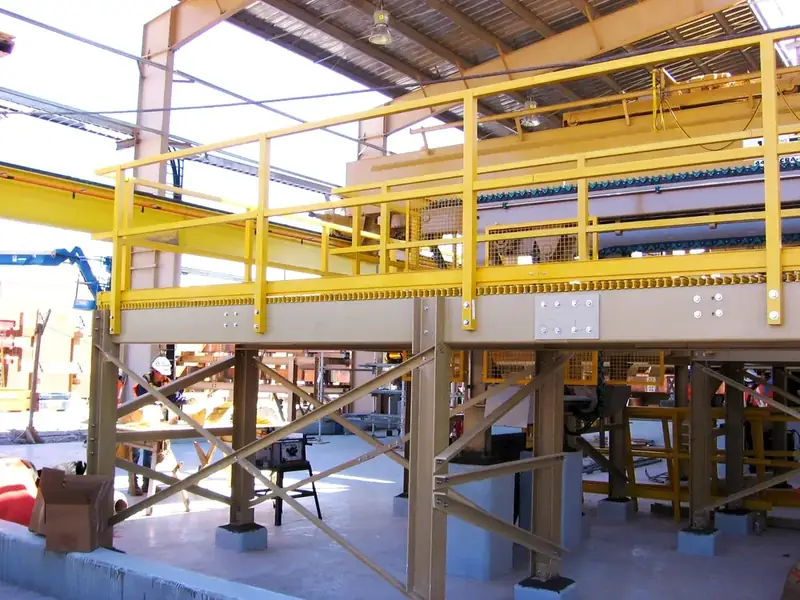
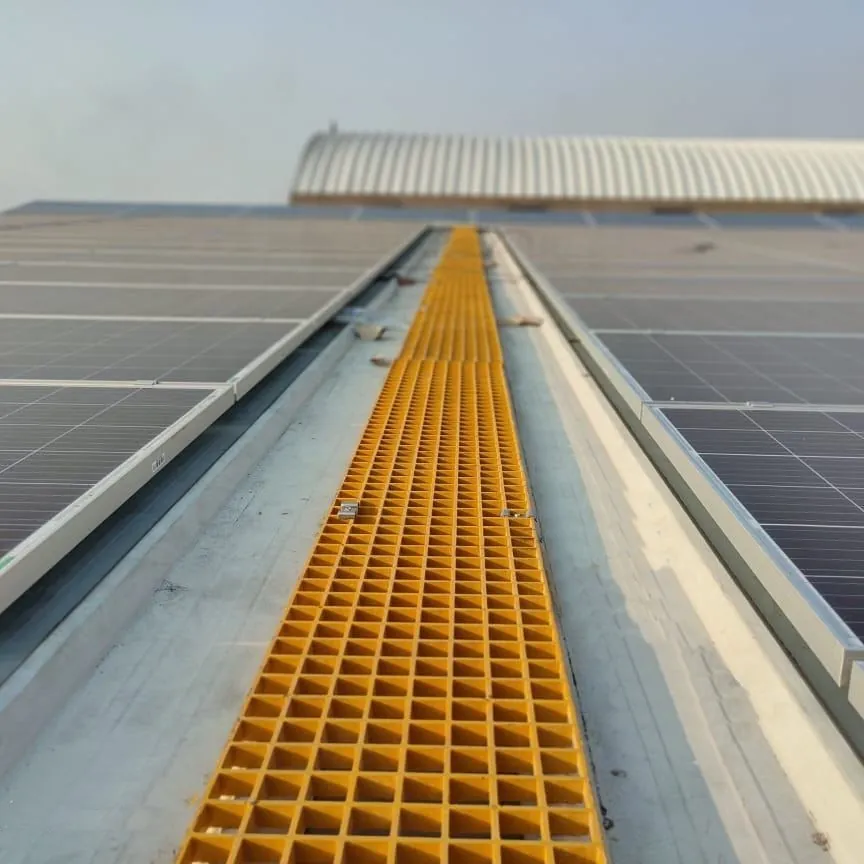
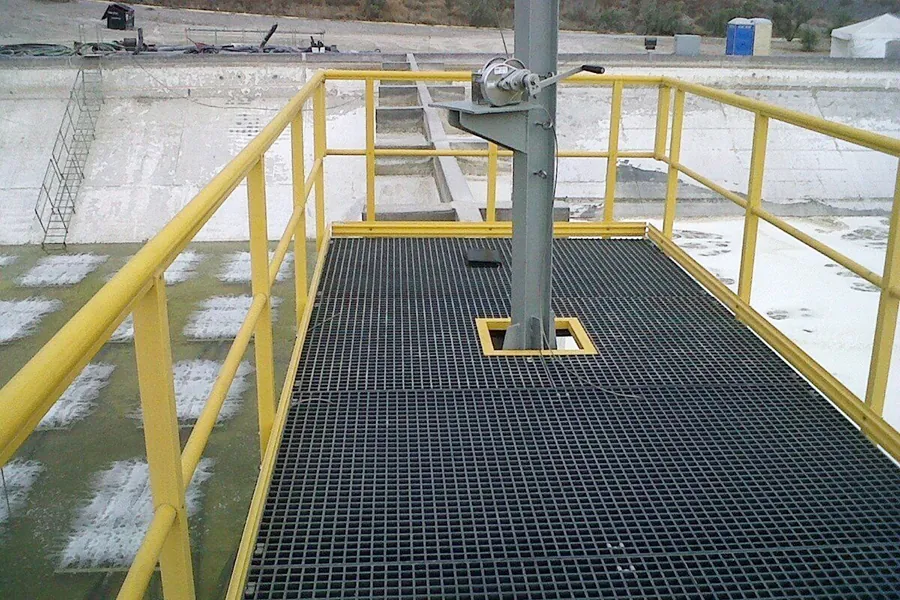
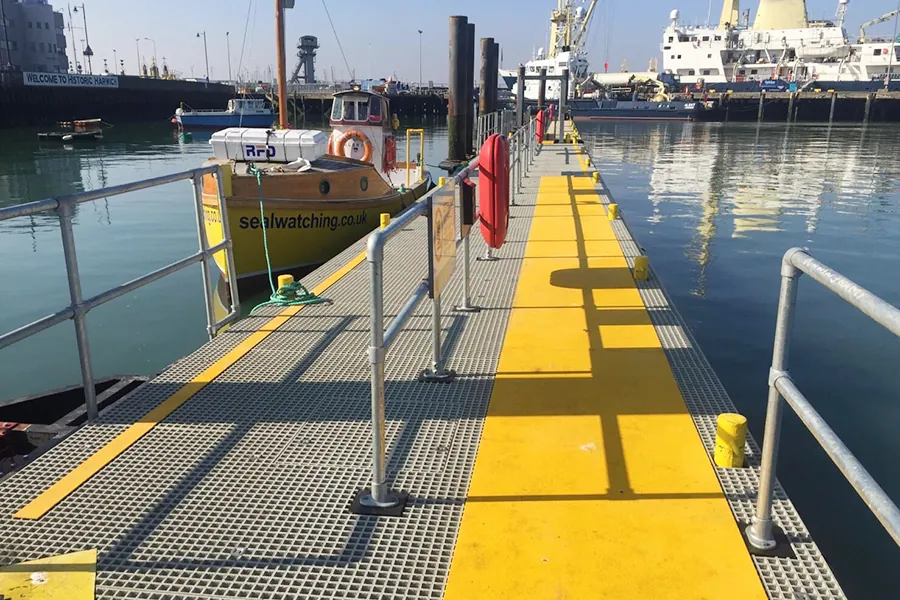
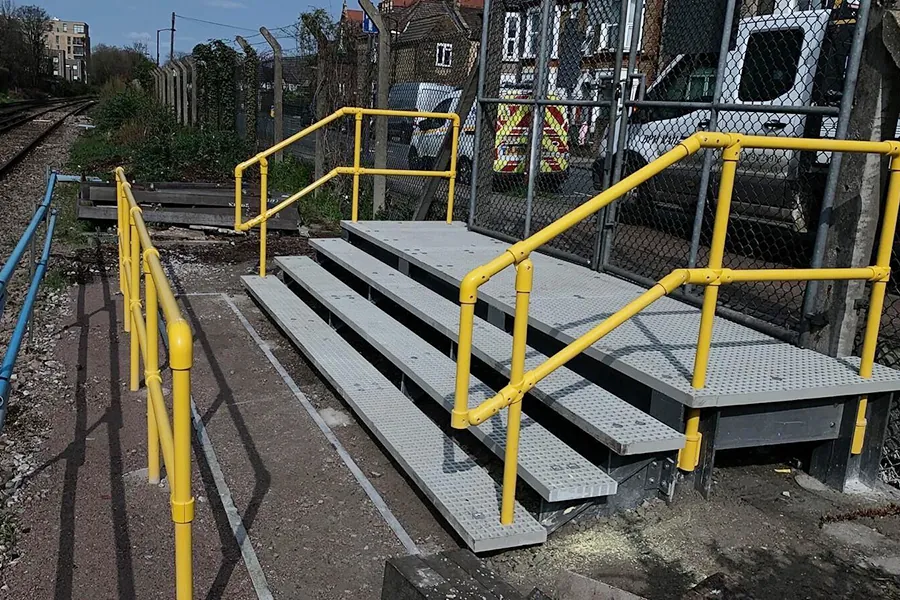
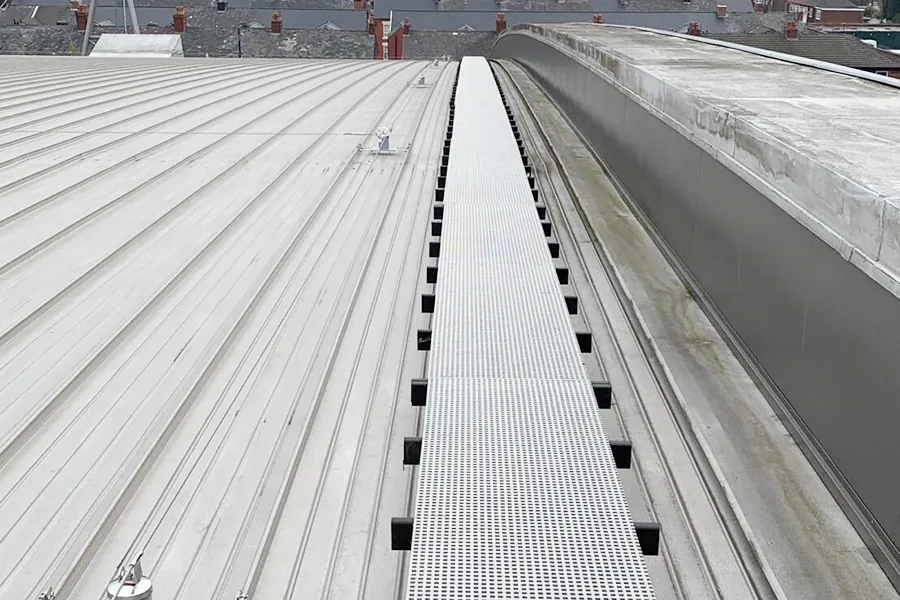
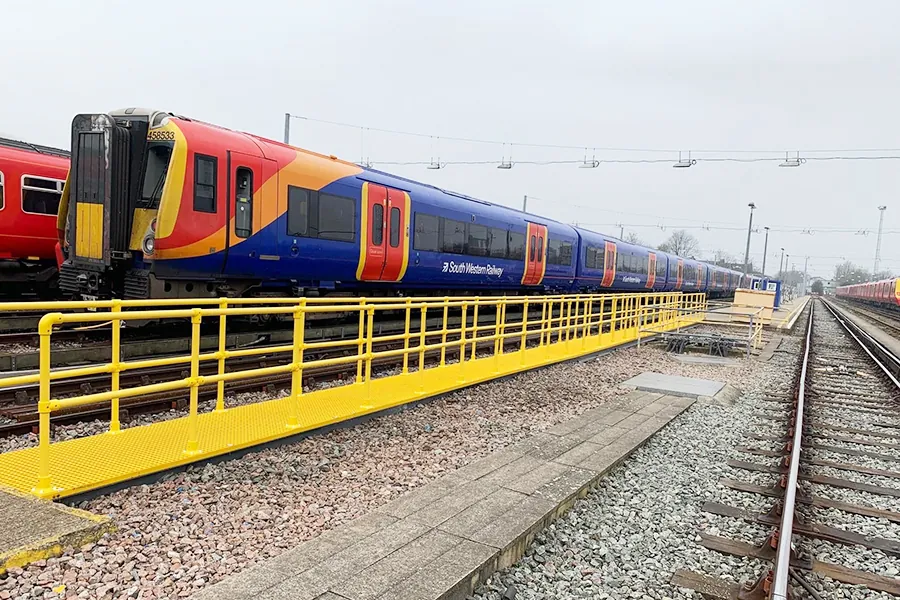
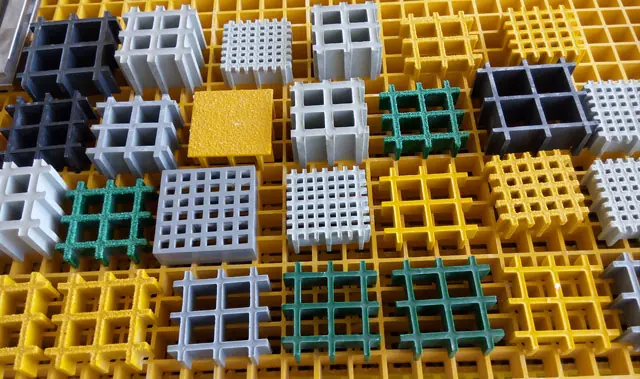
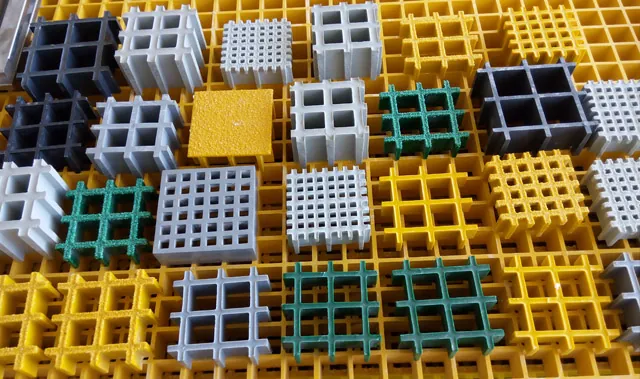
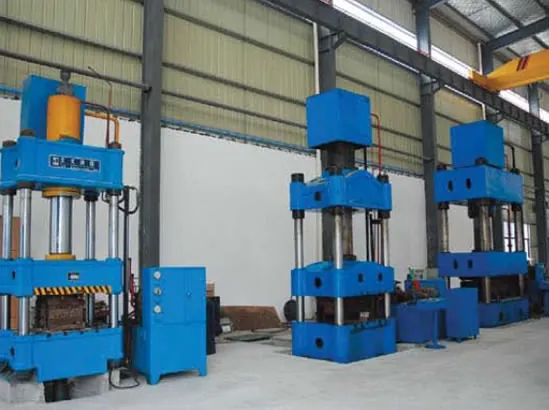
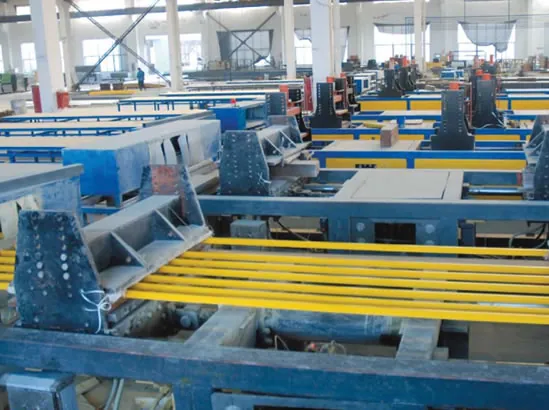
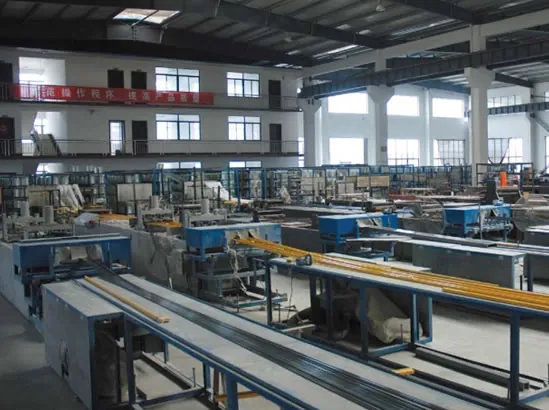
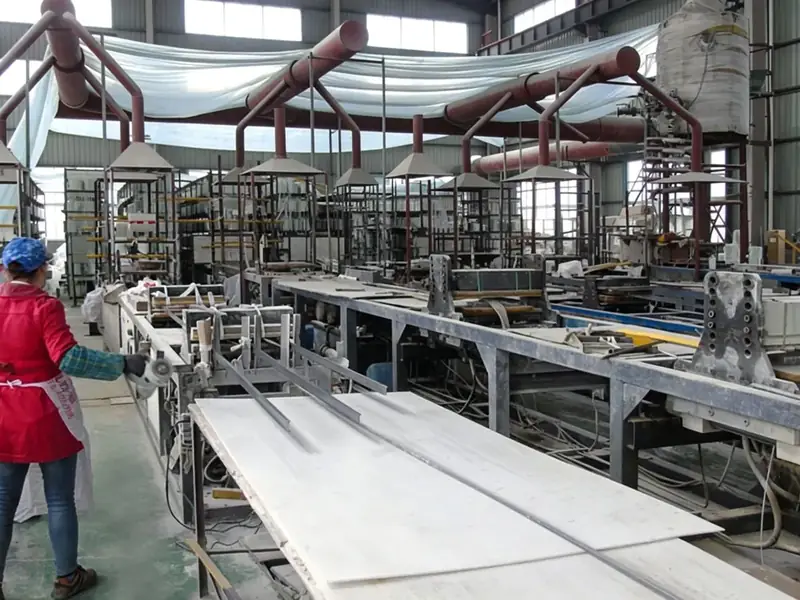
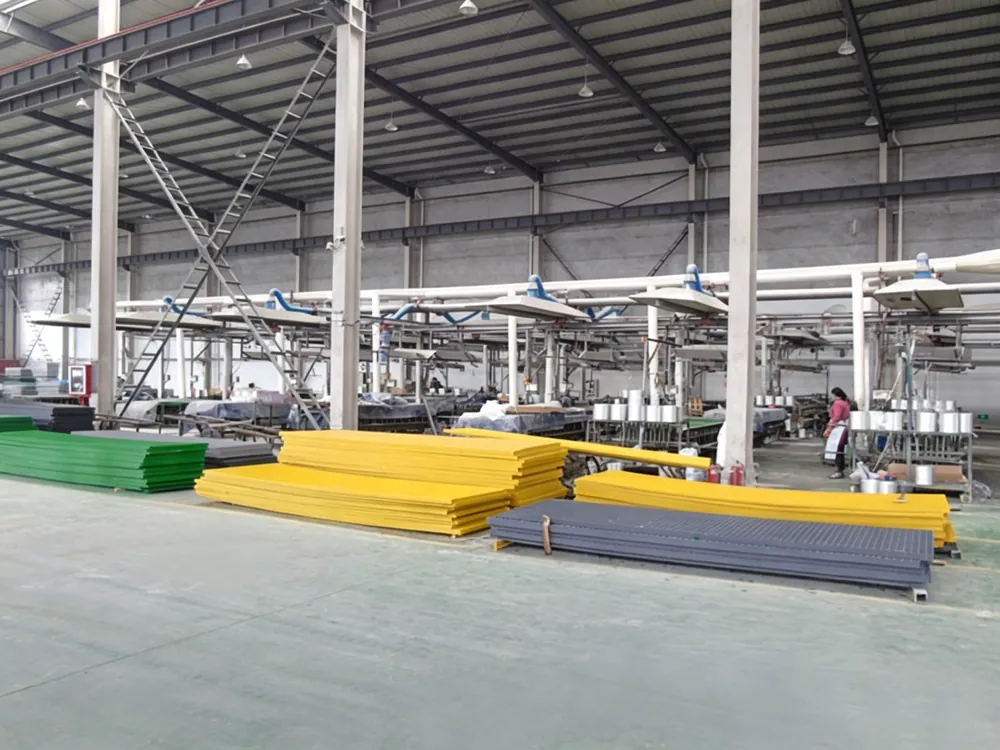
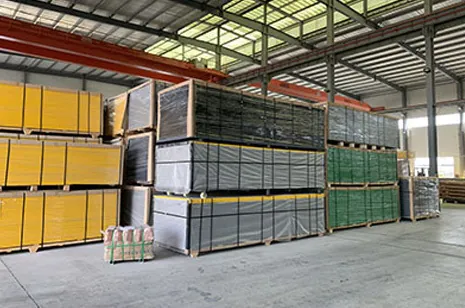
La rejilla PRFV se fabrica mediante moldeo por compresión (rejilla moldeada) o pultrusión (rejilla pultruida); el moldeo se adapta a paneles estándar a bajo coste, mientras que la pultrusión ofrece perfiles continuos de alta resistencia.
- Ideal para: comprender cómo se establecen las propiedades del producto
- Elija moldeada para: paneles estándar/coste; pultruida para: resistencia en vanos largos
- Especificación clave: moldeada 25–50 mm, pultruida 25–100 mm, opciones FR/UV
1. Moldeo por compresión (proceso de rejilla moldeada)
Proceso: las mechas continuas de fibra de vidrio se colocan previamente en la cavidad de un molde metálico calentado. Se inyecta o se deposita previamente la resina, el molde se cierra a presión (50-200 bar), el calor cura la resina (140-160 °C, 8-15 min) y se desmolda la pieza. Capacidades: produce estructuras integradas de una sola pieza con geometrías complejas, dimensiones consistentes, alta fracción volumétrica de fibra (60-65%) y excelente acabado superficial por ambas caras. Adecuado para: paneles de rejilla moldeada, piezas de automoción, envolventes eléctricas, sanitarios, bienes de consumo. Ventajas: alta producción (tiempo de ciclo en minutos), calidad consistente, superficies lisas por ambas caras, alto contenido de fibra, mano de obra reducida. Limitaciones: alto coste de utillaje (molde de 50.000 a 500.000 USD), tamaño de pieza limitado (normalmente < 2 m), los cambios de diseño requieren un molde nuevo, no es adecuado para piezas muy grandes o piezas únicas personalizadas. Estructura de costes: utillaje inicial elevado, bajo coste por unidad en volumen, económico para tiradas de más de 500 unidades. Productos típicos: rejilla PRFV moldeada (paneles de 1220×3660 mm), paneles de carrocería de automoción, cajas eléctricas, bandejas, paneles arquitectónicos.
2. Proceso de pultrusión
Proceso: los roving y mats continuos de fibra de vidrio se traccionan a través de un baño de impregnación de resina (por inmersión o inyección), luego por una guía de preformado (que da forma a la arquitectura de la fibra) y después por una matriz de acero calentada (150-180 °C, multizona) que cura la resina hasta obtener un perfil de sección constante. Traccionados por un tirador de oruga o alternativo, se cortan a medida con una sierra volante. Velocidad: 0,5-2,0 m/min (perfiles estándar), hasta 5 m/min para formas simples. Capacidades: produce perfiles de sección constante de longitud ilimitada, fibras unidireccionales muy alineadas (70-75% de contenido de fibra), excepcional resistencia longitudinal y calidad dimensional consistente. Adecuado para: barras de rejilla, vigas I, canales, angulares, tubos, barras, perfiles a medida, componentes de barandilla, travesaños de escalera. Ventajas: el mayor contenido de fibra y resistencia longitudinal, proceso continuo de alto volumen, excelente consistencia dimensional, mano de obra reducida, puede producir longitudes muy largas (hasta 12 m o más). Limitaciones: solo sección constante (sin geometría variable a lo largo), alto coste de matriz (de 10.000 a 50.000 USD por perfil), resistencia transversal limitada (requiere capas de mat/tejido), no es adecuado para formas 3D complejas. Estructura de costes: utillaje moderado, coste por unidad muy bajo en volumen, económico para tiradas largas. Productos típicos: barras portantes de rejilla pultruida, vigas I estructurales (hasta 200 mm de canto), bandejas de cables, sistemas de escalera, tubos de barandilla, postes de valla, postes de servicios.
3. Moldeo por transferencia de resina (RTM)
Proceso: el preformado seco de fibra (varias capas de tejido, preformadas según la geometría de la pieza) se coloca en un molde cerrado. El molde se cierra y sella. Se inyecta la resina a presión (1-10 bar) a través de puertos de inyección, llenando el molde e impregnando las fibras. Se utiliza a menudo asistencia de vacío (VARTM) para mejorar la impregnación y reducir los poros. Curado a temperatura ambiente o elevada (60-120 °C). Capacidades: produce geometrías 3D complejas con buen acabado superficial por ambas caras, fracción volumétrica de fibra controlada (45-55%), puede incorporar insertos y núcleos, adecuado para producción de volumen medio. Adecuado para: componentes de automoción, piezas aeroespaciales, artículos deportivos, equipos médicos, piezas industriales a medida, cascos de embarcaciones pequeñas. Ventajas: formas complejas, buena superficie por ambas caras, bajas emisiones de COV (molde cerrado), calidad consistente, puede utilizar fibras de altas prestaciones (carbono, aramida), coste de utillaje medio. Limitaciones: tiempo de ciclo más lento (30 min a varias horas), requiere una fabricación precisa del preformado, se necesita simulación del flujo de resina para piezas complejas, mayor coste por unidad que la pultrusión/moldeo. Estructura de costes: utillaje medio (de 20.000 a 150.000 USD), coste por unidad medio, económico para 50-5.000 unidades/año. Productos típicos: paneles de carrocería de automoción (bajo volumen), componentes de interior de aeronaves, cuadros de bicicleta, prótesis, envolventes industriales a medida, cubiertas de embarcaciones pequeñas.
4. Laminación a mano y proyección (molde abierto)
Proceso (laminación a mano): se aplica gel coat sobre la superficie del molde, luego se colocan a mano capas de tejido de vidrio (roving tejido, mat), se aplica la resina con brocha/rodillo y se rueda cada capa para extraer el aire y asegurar la impregnación. Se apilan varias capas hasta el grosor requerido. Curado a temperatura ambiente (con catalizador) o elevada. Proceso (proyección): se aplica gel coat, luego se proyectan simultáneamente sobre la superficie del molde fibra de vidrio picada (12-25 mm) y resina catalizada con una pistola, y se rueda para compactar y extraer el aire. Varias pasadas construyen el grosor. Capacidades: piezas muy grandes (tamaño ilimitado), formas complejas, bajo coste de utillaje, adecuado para producción única y de bajo volumen, puede incorporar núcleos de madera/espuma. Adecuado para: cascos de embarcaciones, depósitos, elementos arquitectónicos a medida, conductos grandes, accesorios de parques temáticos, piezas industriales a medida. Ventajas: el menor coste de utillaje (de 500 a 10.000 USD), puede producir piezas muy grandes y complejas, cambios de diseño flexibles, baja inversión de capital, adecuado para prototipos y piezas únicas. Limitaciones: mano de obra elevada, calidad inconsistente (dependiente del operario), una sola superficie buena (lado del molde), mayor contenido de poros, menor fracción de fibra (30-45%), altas emisiones de COV, producción lenta. Estructura de costes: utillaje bajo, mano de obra/coste por unidad elevado, económico para < 50 unidades/año o piezas muy grandes. Productos típicos: cascos de embarcaciones (hasta 30 m o más), depósitos químicos (hasta 50.000 L), conductos grandes, esculturas a medida, piscinas, tapas de rejilla a medida, piezas de prototipo.
5. Matriz de selección de procesos y comparativa
Comparativa por volumen de producción: < 10 unidades/año — laminación a mano (utillaje bajo, mano de obra elevada aceptable). 10-100 unidades/año — laminación a mano o RTM (según complejidad/calidad). 100-1.000 unidades/año — RTM o moldeo por compresión (volumen medio, calidad consistente). 1.000-10.000 unidades/año — moldeo por compresión o pultrusión (alto volumen, bajo coste por unidad). > 10.000 unidades/año — pultrusión (perfiles continuos) o moldeo por compresión (formas complejas). Comparativa por tamaño de pieza: Pequeña (< 0,5 m) — moldeo por compresión, RTM, laminación a mano. Mediana (0,5-2 m) — moldeo por compresión, RTM, laminación a mano, pultrusión (sección constante). Grande (2-6 m) — laminación a mano, RTM (moldes grandes), pultrusión (sección constante). Muy grande (> 6 m) — laminación a mano, bobinado de filamento (formas redondas). Comparativa por geometría de pieza: Sección constante — pultrusión (mejor opción). Forma 3D simple — moldeo por compresión, RTM. Forma 3D compleja — RTM, laminación a mano. Muy compleja / pieza única — laminación a mano. Redonda / axisimétrica — bobinado de filamento. Comparativa de coste (relativo por unidad, volumen medio): pultrusión 1× (el más bajo), moldeo por compresión 1,5×, RTM 3×, laminación a mano 5× (el más alto). Comparativa de coste de utillaje: laminación a mano 1× (el más bajo), RTM 10×, pultrusión 20×, moldeo por compresión 50× (el más alto). Regla de selección: adecuar el proceso al volumen de producción, el tamaño de pieza, la geometría, los requisitos de calidad y el presupuesto. Específicamente para la rejilla PRFV: rejilla moldeada = moldeo por compresión (malla integrada, resistencia bidireccional). Rejilla pultruida = pultrusión (barras de alta carga, paneles ensamblados). Tapas/paneles a medida = moldeo por compresión o laminación a mano (según el volumen).
Preguntas Frecuentes
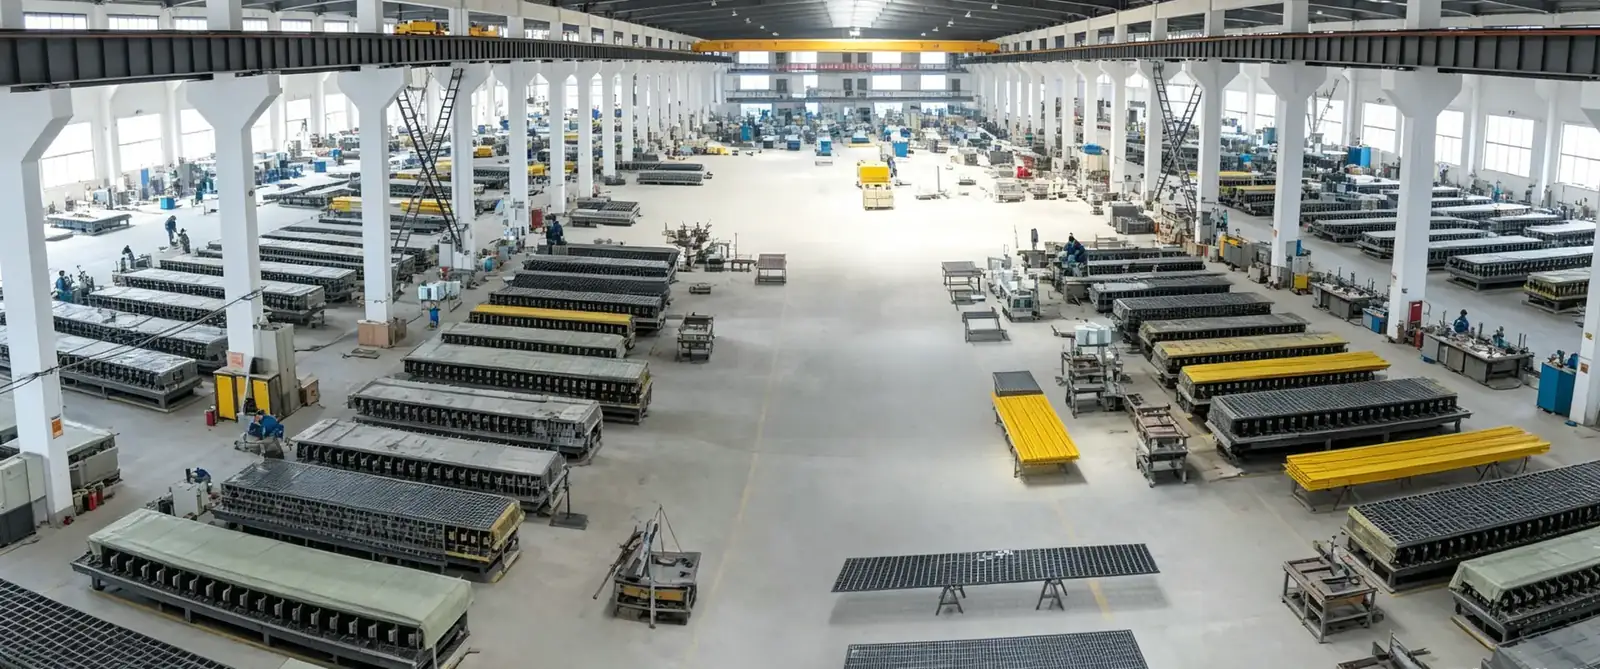
ZeAllgrate (Nantong ZeAll New Materials Co., Ltd.) es un fabricante profesional de rejillas PRFV/GRP con más de 20 años de experiencia. Certificado ISO9001, exportando a más de 45 países. Correo electrónico: [email protected].