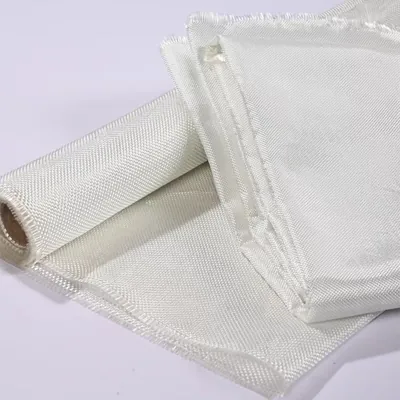
El tejido de fibra de vidrio es el refuerzo que soporta la carga en el PRFV; el E-glass es el más común y económico, mientras que el S-glass y el ECR-glass intercambian mayor resistencia o resistencia a la corrosión por precio.
- Ideal para: refuerzo de laminados PRFV, tuberías, perfiles y laminación manual
- Elija E-glass para: resistencia de uso general al menor coste; S-glass para: alta resistencia de grado aeroespacial
- Especificación clave: E-glass (ASTM D578), ISO 139 para el acondicionamiento, tejido de 200–900 g/m²
1. Tipos de Fibra de Vidrio y Química
E-glass (grado eléctrico): el más común, composición de aluminoborosilicato cálcico, buen aislamiento eléctrico y propiedades mecánicas, resistencia a tracción de 2400 MPa, módulo elástico de 72 GPa. C-glass (grado químico): alto contenido de sílice con óxido cálcico, excelente resistencia a los ácidos, empleado en aplicaciones de corrosión química, 2200 MPa a tracción. S-glass (alta resistencia): aluminosilicato magnésico, un 30-40% más resistente que el E-glass, 3400 MPa a tracción, empleado en aeroespacial y alto rendimiento. AR-glass (resistente a los álcalis): con óxido de circonio añadido (16-20%), resistente al entorno alcalino del hormigón, empleado en GRC (hormigón reforzado con fibra de vidrio). D-glass (baja dieléctrica): borosilicato, baja constante dieléctrica, empleado en electrónica y aplicaciones de radar. El PRFV industrial estándar utiliza principalmente E-glass y C-glass.
2. Patrones de Tejido y Construcción
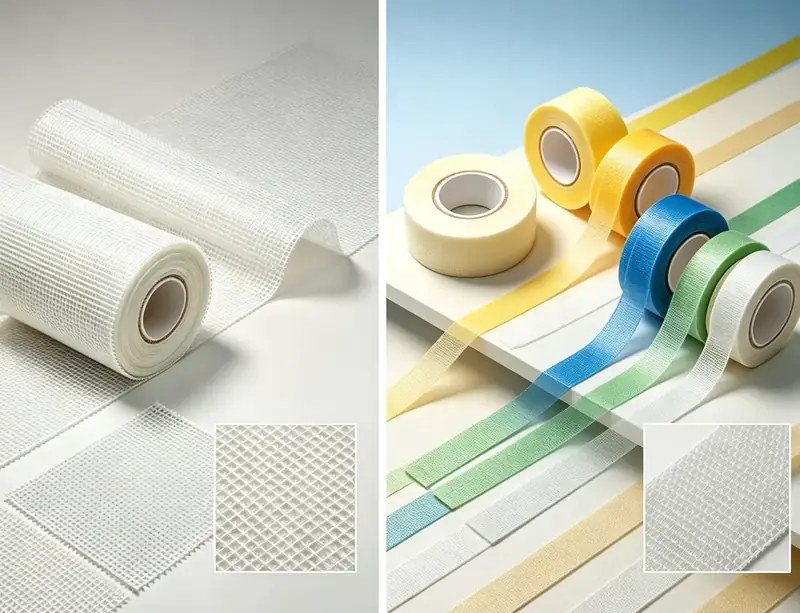
Tizado plano (Plain Weave): patrón más simple, cada mechón pasa alternativamente por encima y por debajo, buena estabilidad, resistencia uniforme, el más común para laminación general. Sarga (Twill Weave): patrón 2×2 o 4×4, los mechones pasan 2 por encima y 2 por debajo, mejor caída que el tizado plano, mayor resistencia, empleado en moldes curvos y alto rendimiento. Satén (Satin Weave): de 4 u 8 armaduras, un mechón pasa por varios y luego por debajo de uno, excelente caída y superficie lisa, empleado en utillaje y superficies de acabado. Tejido unidireccional: fibras principalmente en dirección 0° con mínimos hilos transversales, resistencia unidireccional máxima, empleado en pultrusión y bobinado helicoidal. Tejido biaxial: orientación de fibra ±45°, excelentes propiedades cortantes y torsionales, empleado en aplicaciones estructurales. Multiaxial: combinaciones 0°/±45°/90°, diseñado para requisitos de carga específicos.
3. Especificaciones Técnicas y Normativas
Peso (densidad superficial): 100 g/m² (velo superficial ligero), 200 g/m², 260 g/m² (estándar), 300 g/m², 400 g/m², 600 g/m², 800 g/m² (estructural pesado). Ancho: estándar 1000 mm, 1270 mm (50 pulgadas), 1500 mm, anchos personalizados disponibles. Densidad de hilos: 8×8 por pulgada (ligero), 10×10 por pulgada (estándar), 12×12 por pulgada (pesado), medido como hilos de urdimbre × de trama por pulgada. Grosor: de 0,1 mm (100 g) a 1,2 mm (800 g), según el tejido y el peso. Normativas: ASTM D579 (tejido de fibra de vidrio), ISO 139 (tejidos textiles), JIS R3414 (tela de fibra de vidrio). Parámetros de calidad: resistencia a tracción (urdimbre/trama), resistencia al desgarro, tolerancia de grosor ±5%, tolerancia de ancho ±10 mm.
4. Compatibilidad con Resinas y Humectación
Resina de poliéster: la más compatible con la fibra de vidrio estándar con acabado de silano, buena humectación, curado a temperatura ambiente con catalizador MEKP. Viniléster: excelente adherencia con tejido con acabado de silano o cromato, resistencia a la corrosión superior, requiere una humectación adecuada debido a su mayor viscosidad. Resina epoxi: la mejor adherencia mecánica, requiere agentes de curado amínicos o anhídridos, excelente humectación con el acabado adecuado. Resina fenólica: requiere curado en caliente, buen comportamiento ante el fuego, el tejido debe ser compatible con el acabado fenólico. Acabado (agente de acoplamiento): el silano (A-174, A-1100) es el más común, mejora la adherencia fibra-resina y debe adaptarse al sistema de resina. Tiempo de humectación: de 5 a 15 minutos para laminación manual, depende de la viscosidad de la resina, del peso del tejido y de la temperatura. Una humectación adecuada es fundamental — las fibras secas provocan puntos débiles y fallos prematuros.
5. Aplicaciones en la Fabricación de PRFV
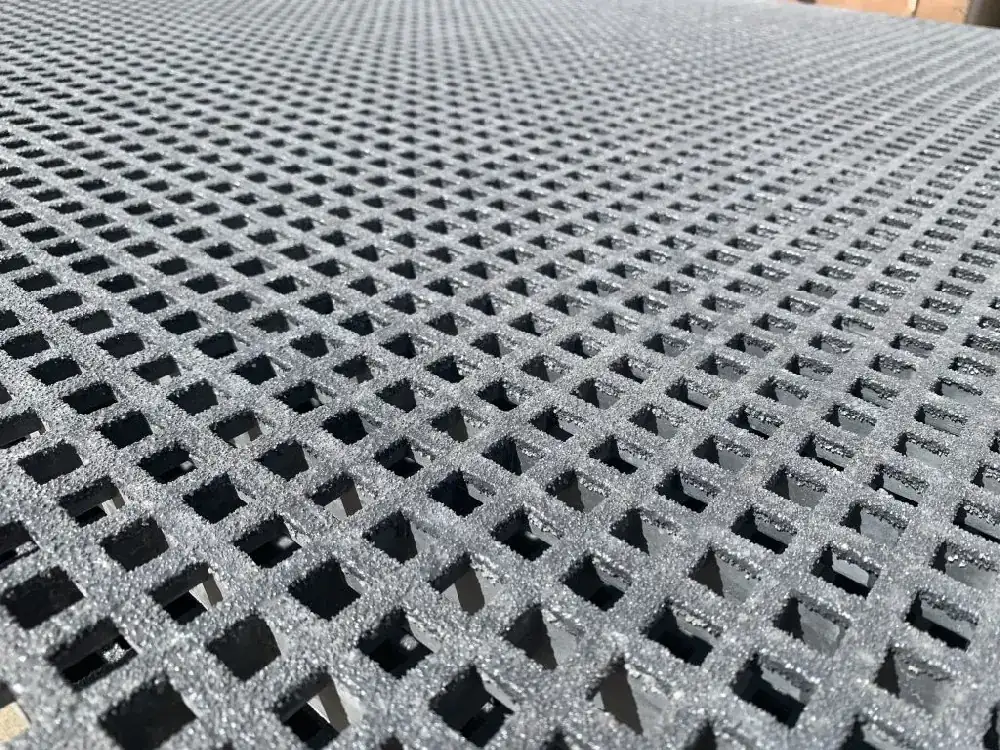
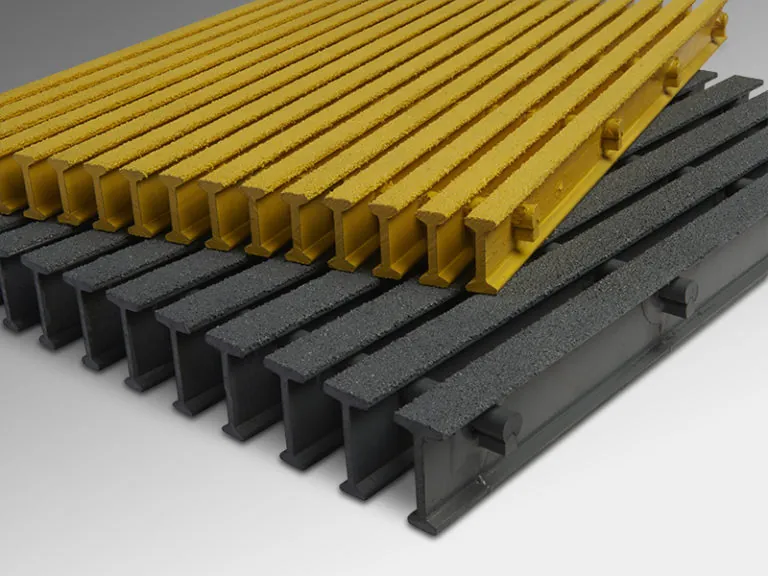
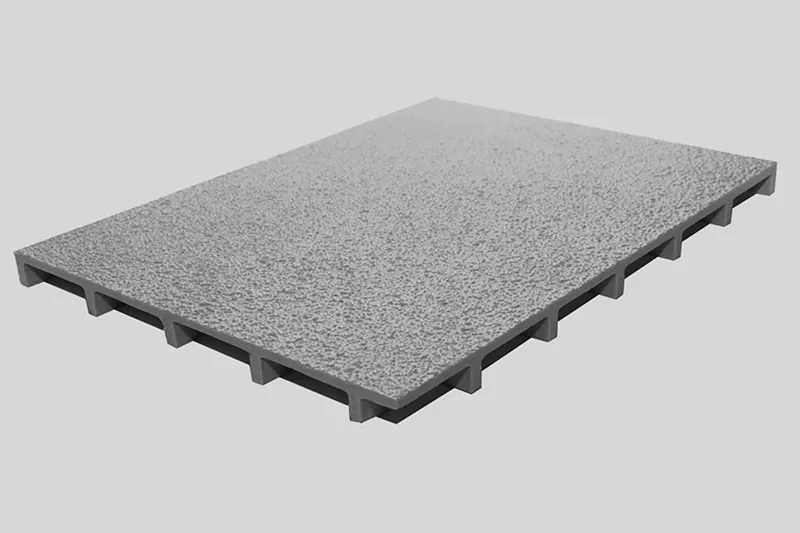
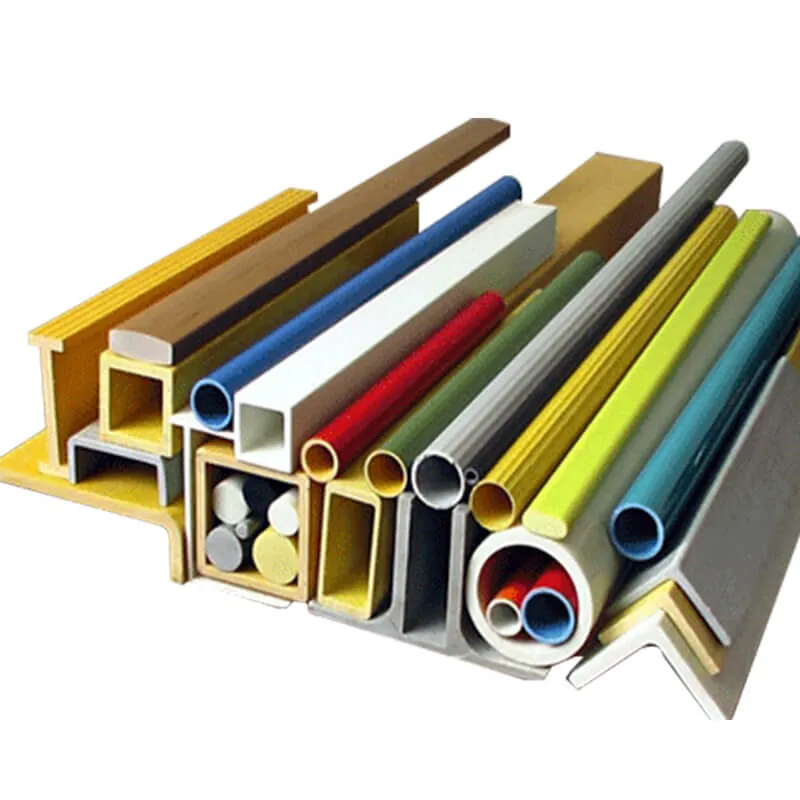
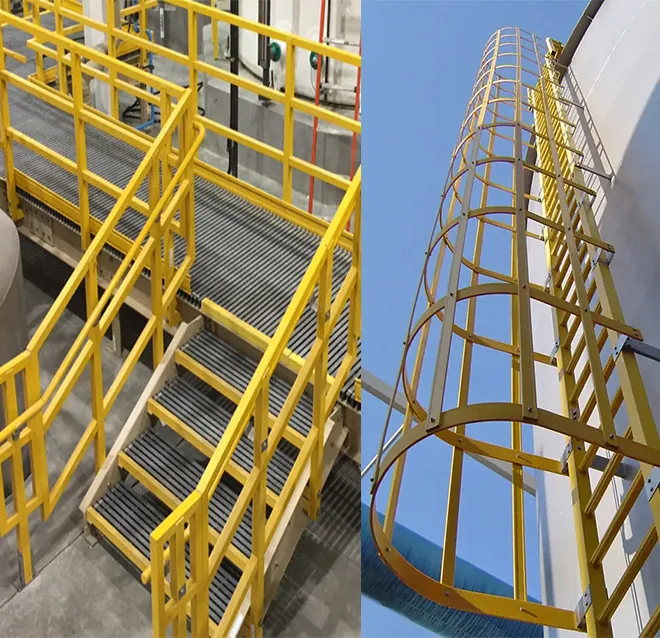
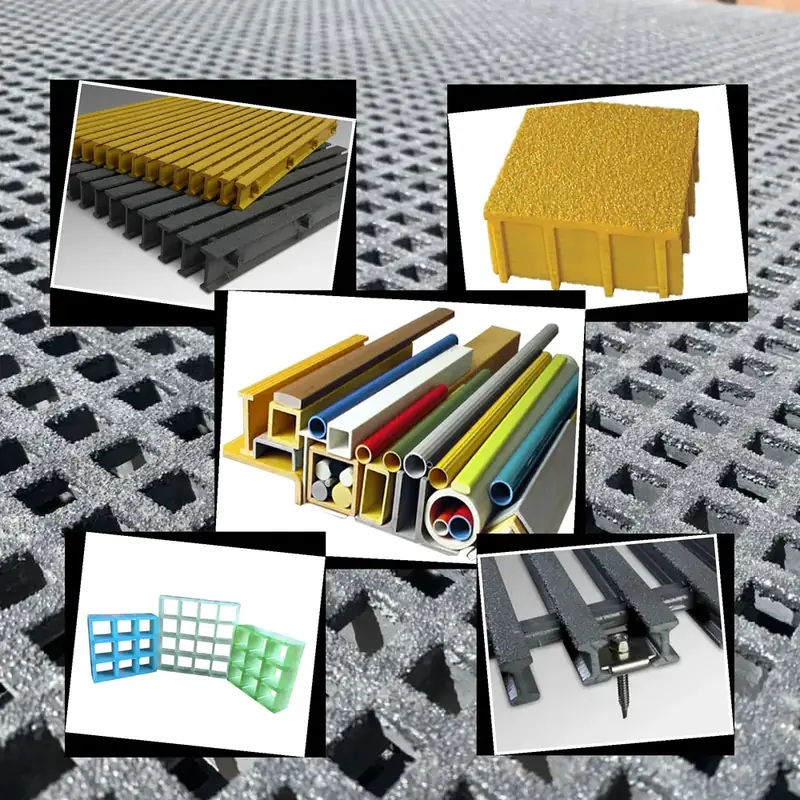
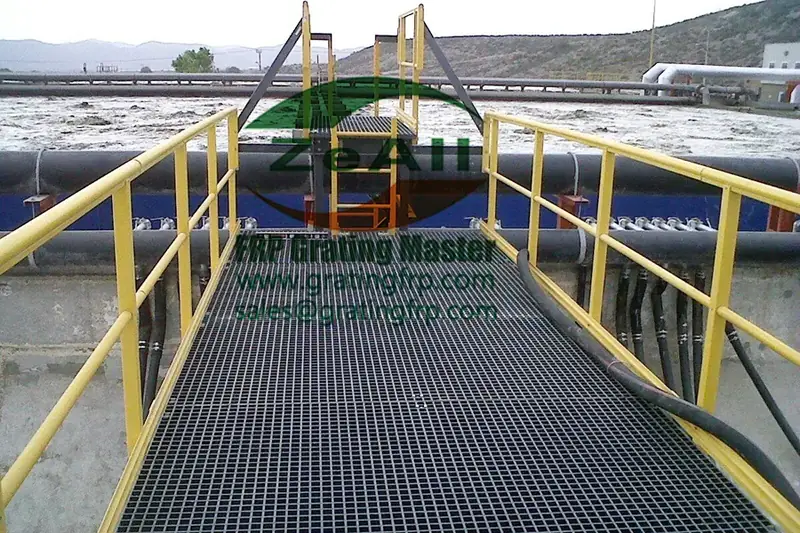
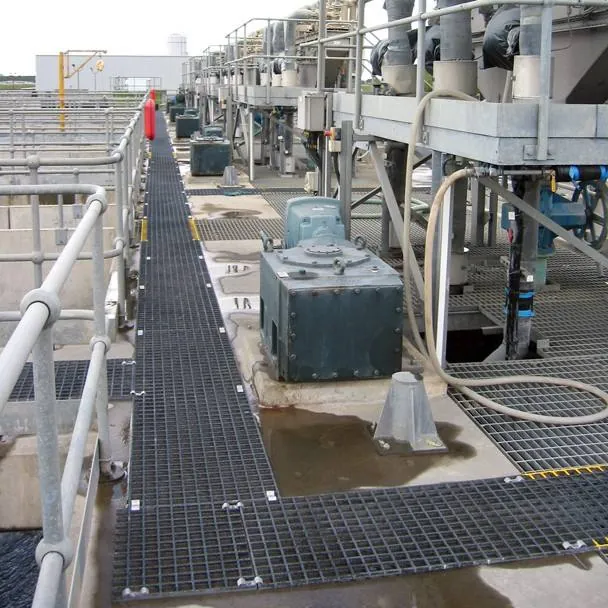
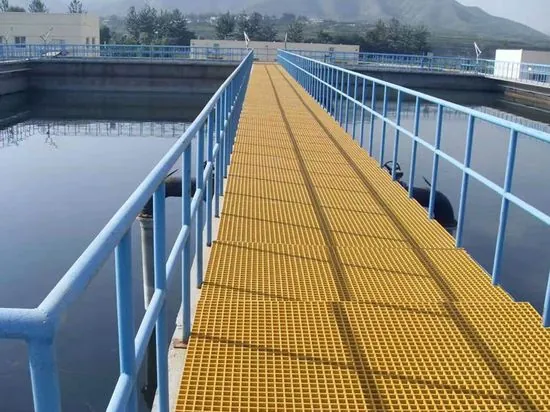
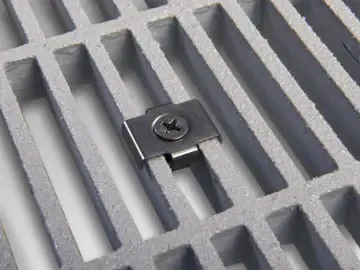
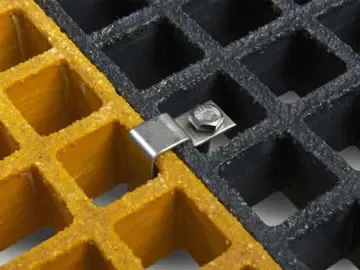
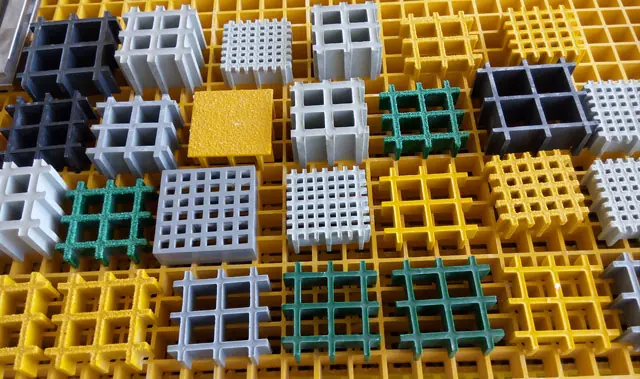
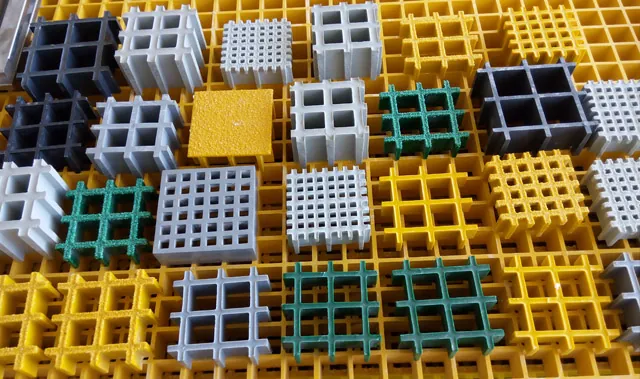
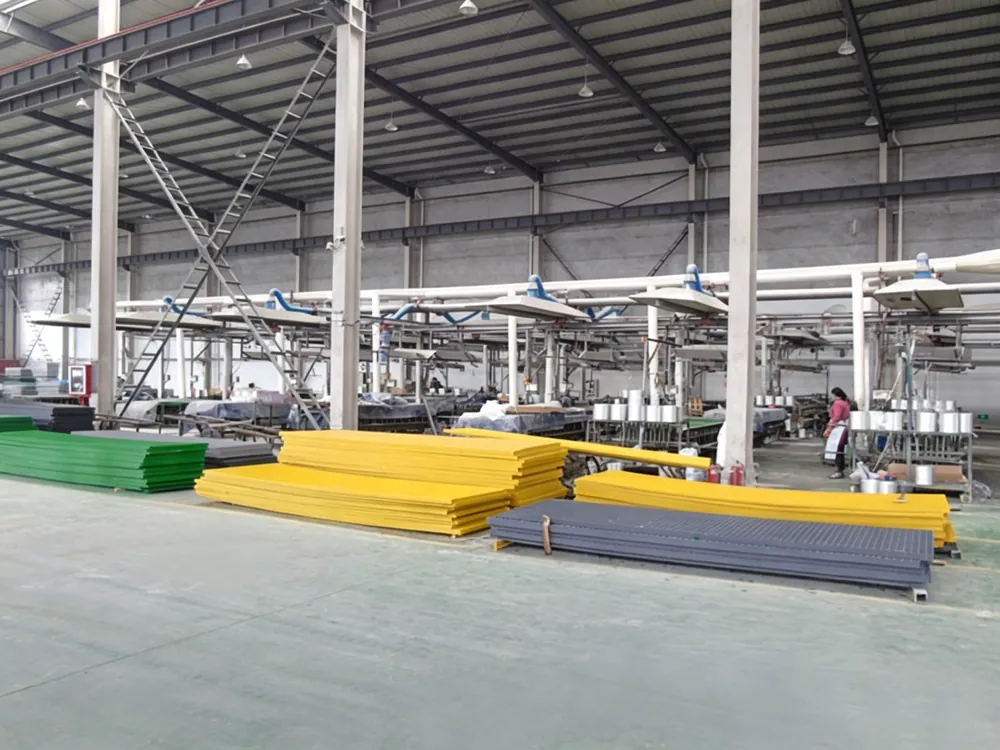
Rejilla moldeada: manta de filamento continuo y roving tejido como refuerzo, 60-65% de contenido de fibra, aporta resistencia bidireccional. Perfiles pultruidos: rovings unidireccionales (principal), manta de filamento continuo (transversal), roving tejido (cizalla), velo superficial (barrera anticorrosión). Laminación manual / proyección: múltiples capas de roving tejido (400-600 g) con manta de fibras cortadas, empleado en construcción naval, depósitos y piezas a medida. Bobinado helicoidal: rovings continuos, empleado en tuberías, recipientes a presión y depósitos. RTM (moldeo por transferencia de resina): múltiples capas de tejido cosido, preformado, resina inyectada a presión. Laminados: construcción típica para depósito químico: 2 capas de velo superficial + 4 capas de manta de fibras cortadas (300 g) + 6 capas de roving tejido (600 g) + capa estructural. Grosor total de 6-10 mm según la clase de presión.
Preguntas Frecuentes
ZeAllgrate (Nantong ZeAll New Materials Co., Ltd.) es un fabricante profesional de rejillas PRFV/GRP con más de 20 años de experiencia. Certificado ISO9001, exportando a más de 45 países. Correo electrónico [email protected].