
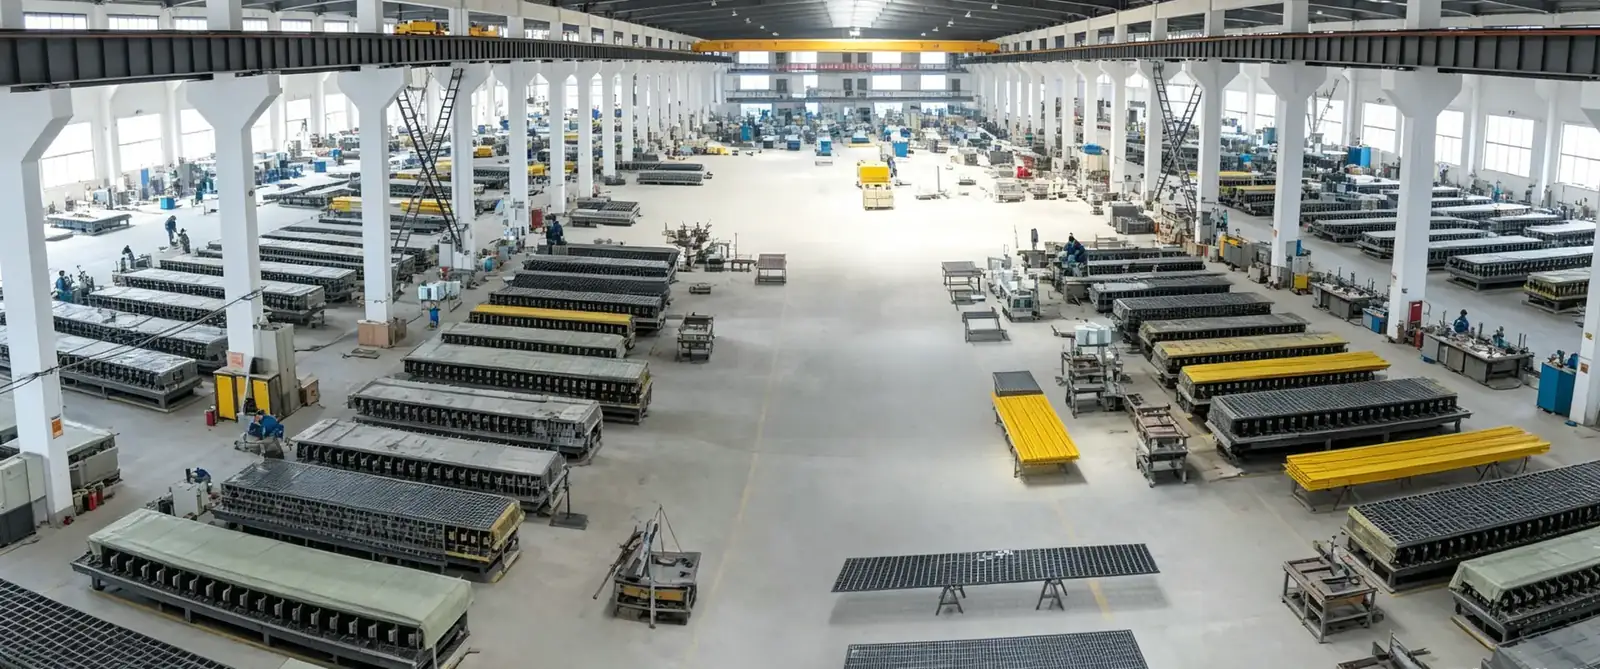
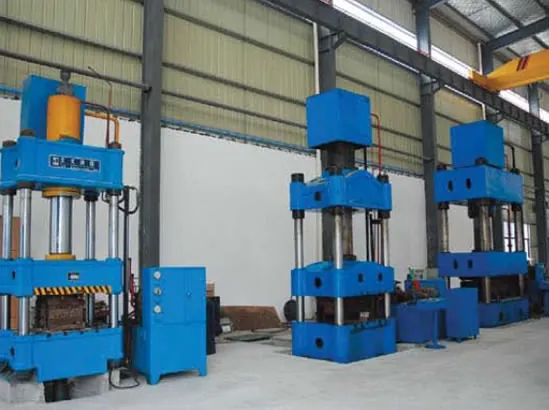
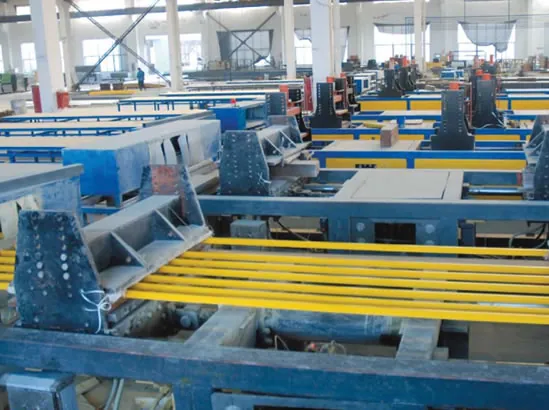
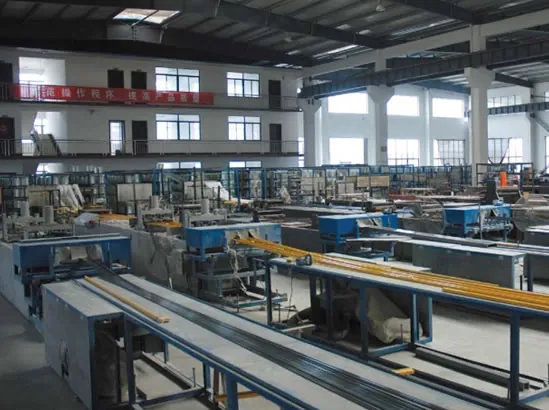
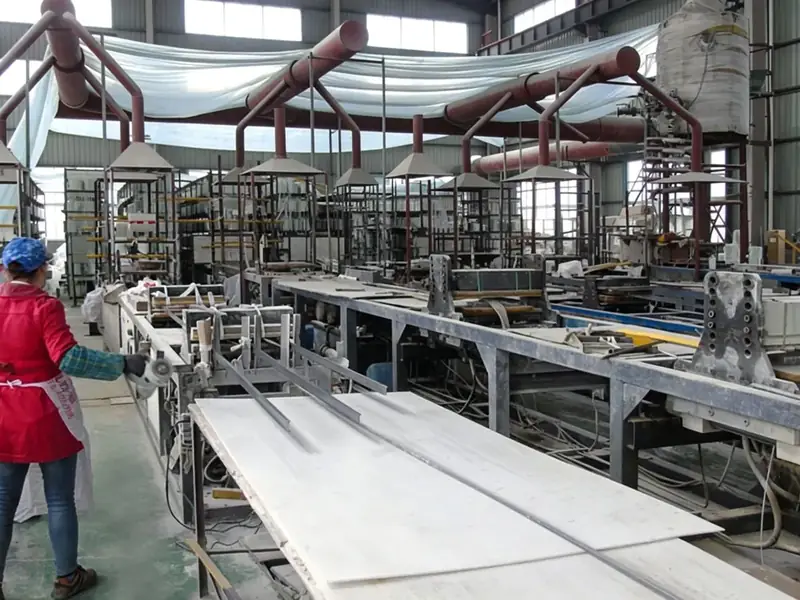
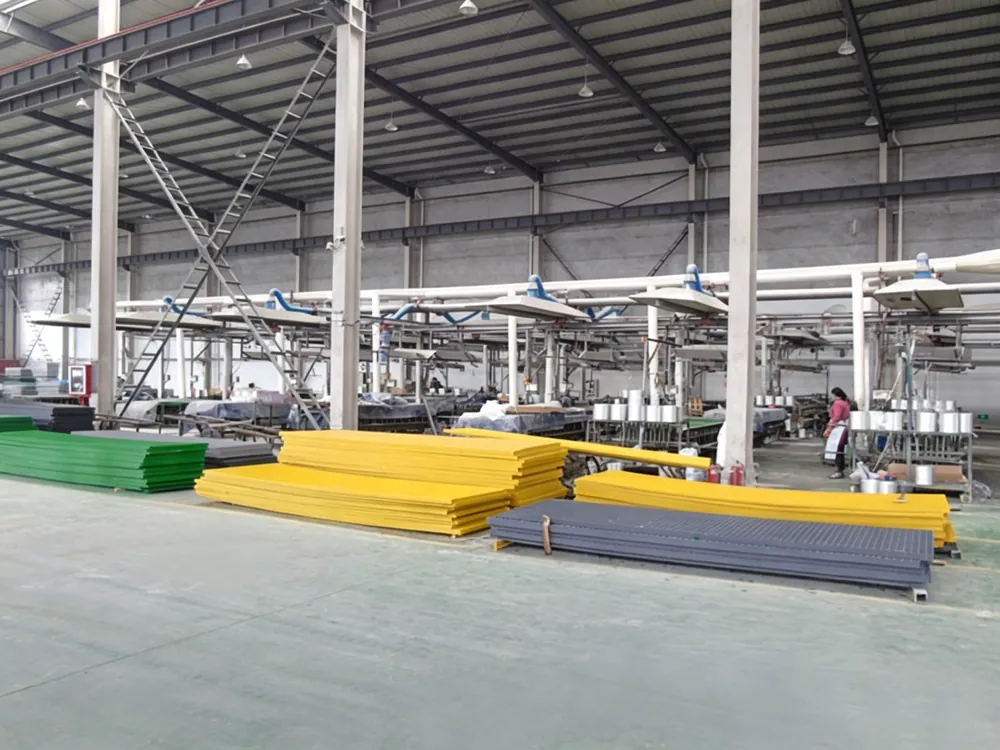
La qualité du PRV pultrusé se règle sur la ligne, pas au catalogue. La viscosité du bain, le préformage, les zones de température de la matrice et la vitesse de traction décident ensemble du taux de cuisson, de la teneur en vides et de la dureté Barcol finale. Si l'un dérive, le profil paraît bon mais échoue en charge ou en chimie. Cette page traite la boucle de réglage et la logique défaut-cause.
- Bain de résine : viscosité et température tenues en bande étroite pour l'imprégnation.
- Préformage : les mèches convergent avant la matrice pour éviter les zones sèches.
- Zones de matrice : entrée, centre et sortie pilotent gel et cuisson séparément.
- Vitesse de traction : trop rapide sous-cuit ; trop lent brûle la résine.
- Contrôle en ligne : Barcol, cotes et imprégnation vérifiés par poste.
Pourquoi le contrôle de ligne est un problème de procédé
La pultrusion tire le renfort continu de verre à travers un bain de résine, un préformeur et une matrice chauffée, puis un tireur et une scie. Le profil sort identique d'un poste à l'autre ; l'intérieur non. Taux de cuisson, fraction de vides et teneur en verre dépendent de quelques paramètres couplés, et une petite dérive apparaît des semaines plus tard sous forme de Barcol bas ou d'essai de charge raté.
| Étape | Contrôle | Si dérive |
|---|---|---|
| Bain de résine | Imprégnation, charge, vides | Strisures sèches, surface faible |
| Préformeur | Architecture, verre | Lessivage, voile, déformation |
| Zones de matrice | Gel, cuisson, cotes | Sous-cuisson, sur-cuisson, vides |
| Tireur | Vitesse, tension | Ondulation, ovalité |
Bain de résine : viscosité et temps de gel
Le bain imprègne chaque toron. Trop froid et trop visqueux, la résine ne pénètre le faisceau ; trop chaud, le bain gélifie avant la matrice. Charge et pigment doivent rester dispersés, d'où circulation et filtration intégrées à la boucle de réglage.
| Paramètre | Cible | Conséquence de dérive |
|---|---|---|
| Température résine | Bande étroite par système | Viscosité variable, mauvaise imprégnation |
| Viscosité | Fiche résine | Faisceau non imprégné = vide |
| Temps de gel | Système, refroidi | Prégel, grumeaux |
| Niveau de bain | Constant | Sous-alimentation à traction rapide |
Remarque : Les fenêtres exactes de température et de viscosité sont propres à chaque résine et se confirment contre sa fiche, pas un nombre universel.
Préformage : converger le renfort
Avant la matrice, mèches, mat et tresses sont rassemblées par des guides vers la section. C'est ici que se fixent teneur en verre et surface riche en résine. Un mauvais préformage laisse trop de résine (profil mou) ou écrase le faisceau (zones sèches, bords faibles).
| Étape de préformage | Fonction | Défaut courant |
|---|---|---|
| Dévidoir | Alimentation tendue | Casses, tension inégale |
| Plaque guide | Première convergence | Effilochage, croisement |
| Matrice de préformage | Forme quasi nette | Lessivage, bourrelet |
| Amenée de mat | Voile de surface | Voile mal placé, zones sèches |
Zones de température de matrice
Une matrice de production n'est pas un seul chauffage. Elle est divisée en zones : entrée qui porte le stratifié humide jusqu'au gel, centre qui pousse la cuisson, sortie qui stabilise les cotes. Tout régler identique fait gélifier trop tôt (vides par volatils piégés) ou trop tard (sous-cuisson, surface collante).
| Zone | Rôle | Si mal réglée |
|---|---|---|
| Entrée | Chauffer jusqu'au gel | Tardif = sous-cuisson ; précoce = vides |
| Centre | Pousser la cuisson | Barcol bas, mauvaise tenue chimique |
| Sortie | Stabiliser, tenir la cote | Ovalité, dérive dimensionnelle |
Remarque : Les températures de zone dépendent de résine, vitesse et section ; les consignes se confirment par ligne de produit, pas recopiées d'une résine à l'autre.
Vitesse de traction et cuisson
La traction fixe le temps de séjour dans la matrice. Plus rapide signifie moins d'exposition à la chaleur ; le profil peut gélifier en surface mais rester sous-cuit au cœur. Plus lent risque dégradation de la résine, cloques et surface rugueuse surchauffée. La vitesse se choisit selon la cuisson que la matrice délivre, pas pour maximiser le débit.
| Comportement | Résultat de cuisson | Signe visible |
|---|---|---|
| Trop rapide | Sous-cuit, Barcol bas | Bords mous, fluage post-cuisson |
| Correct | Conversion complète, stable | Cotes constantes |
| Trop lent | Dégradation de résine | Surface collante ou brûlée |
Teneur en vides : origine et détection
Les vides sont l'ennemi du PRV pultrusé : ils abaissent la résistance transversale, laissent migrer les produits chimiques et élèvent le niveau sonore. Ils viennent d'imprégnation défectueuse, d'air piégé dans la mèche, de volatils libérés en cuisson et de poches riches en résine qui rétrécissent. Détection par coupe et microscopie sur longueurs échantillonnées, et par ultrasons à la demande.
| Origine du vide | Cause typique | Vérification |
|---|---|---|
| Strisures sèches | Bain trop visqueux | Contrôle imprégnation |
| Air piégé | Préformeur trop serré | Coupe de section |
| Souffle de volatils | Entrée trop chaude | Revoir profil de zones |
| Poches de retrait | Coin riche en résine | Géométrie de préformage |
Points de contrôle en ligne
La qualité se contrôle en ligne, pas seulement en bout de chaîne. Chaque poste enregistre la dureté Barcol sur la surface cuite, les cotes par rapport au plan, l'inscription visuelle de l'imprégnation et du surface, et le poids par longueur comme indicateur de teneur en verre.
| Point | Méthode | Acceptation |
|---|---|---|
| Dureté Barcol | Indenteur sur surface cuite | >=40 selon spécification |
| Cotes | Pied à coulisse / jauge | Dans la tolérance |
| Surface/imprégnation | Visuel, 100% | Sans strisure sèche ni vide |
| Poids par longueur | Bascule sur échantillons | Dans la bande cible |
Du défaut à la cause racine
| Défaut | Cause probable | Première action |
|---|---|---|
| Mou / Barcol bas | Sous-cuisson, traction rapide | Ralentir, monter la zone centre |
| Brûlure / cloques | Surchauffe | Baisser la sortie, vérifier sondes |
| Strisures sèches | Viscosité, préformeur | Chauffer le bain, desserrer |
| Dérive de cote | Sortie instable | Restabiliser la sortie |
| Vides en section | Volatils piégés | Revoir le profil d'entrée |
Changement de résine ou de profil
Passer du polyester au vinyle ester, ou à une autre section, n'est pas qu'un changement de matrice. Bain, préformeur, zones et vitesse se réinitialisent, et les premiers mètres sont mis au rebut jusqu'à ce que Barcol et cotes reviennent en bande. Lancer une résine neuve avec d'anciens réglages est la cause la plus fréquente d'un lot raté.
| Changement | Pourquoi réinitialiser | Chute |
|---|---|---|
| Système de résine | Viscosité, chimie de cuisson | Nettoyer et chauffer le bain |
| Section | Géométrie de préformage | Changer matrice et préforme |
| Vitesse | Nouvel équilibre de cuisson | Échantillonner les premiers mètres |
Journal de poste et limites
Une ligne maîtrisée enregistre la température du bain, chaque zone (consigne et réelle), la vitesse, le Barcol, la cote et l'opérateur. Si un client conteste un lot, le journal fait foi. Limites : Barcol >=40 sur surface cuite et densité en bande de 1,5–2,0 g/cm³.
| Champ enregistré | Unité | Limite |
|---|---|---|
| Température de bain | °C | Selon fiche résine |
| Zones de matrice (3) | °C | Recette par produit |
| Vitesse de traction | m/min | Recette |
| Dureté Barcol | - | >=40 |
| Densité | g/cm³ | 1,5–2,0 |
Ce qu'un acheteur doit demander
- ['Demandez si le Barcol >=40 est vérifié chaque poste sur la surface cuite.']
- ['Demandez comment les vides sont détectés : coupes, ultrasons ou les deux.']
- ["Demandez ce qui change quand votre résine n'est pas la standard."]
- ['Demandez la bande de densité (1,5–2,0 g/cm³) et le contrôle de verre.']
- ['Rechanges et séries : MOQ 10 m², délai 12–36 jours ouvrés.']
Remarque : Usine : 20.000+ m², 200+ employés, depuis 2004. Certification GB/T19001-2000 idt ISO9001:2000, n° 01708Q11888R0S, valable jusqu'au 2028-12-30. Le rapport ASTM F3059 211122012SHF-001 couvre seulement le caillebotis.
Questions fréquentes
Quelle est l'origine des vides dans les profils pultrusés ?
Les vides viennent d'imprégnation défectueuse (bain trop visqueux), d'air piégé par un préformeur trop serré, de volatils si la zone d'entrée est trop chaude, ou de coins riches en résine qui rétrécissent. On les détecte par coupe et microscopie, parfois par ultrasons.
Comment la dureté Barcol est-elle contrôlée en ligne ?
Chaque poste, la surface cuite est mesurée à l'indenteur Barcol face à la recette matrice-traction. L'acceptation est Barcol >=40. Une lecture basse signe un sous-cuisson ; l'opérateur ralentit la traction ou relève la zone centrale avant de continuer.
Que se passe-t-il si la traction est trop rapide ?
Le profil gélifie en surface mais reste sous-cuit au cœur. Il peut paraître correct et montrer pourtant un Barcol bas, un fluage post-cuisson et une mauvaise tenue chimique. La vitesse doit s'accorder à la chaleur de la matrice, pas maximiser le débit.
Comment les zones de température de matrice agissent-elles ?
L'entrée porte le stratifié humide jusqu'au gel, le centre pousse la cuisson et la sortie stabilise les cotes. Égaliser toutes les zones emprisonne soit des volatils (vides), soit laisse le profil sous-cuit et collant.
Les défauts de pultrusion se réparent-ils après coup ?
Les défauts de surface parfois, mais les vides internes ou le sous-cuisson ne se réparent pas de façon fiable ; on met au rebut la section concernée. C'est à quoi servent les contrôles en ligne Barcol, cotes et imprégnation.