
Rouleau en fibres de carbone et cylindre en PRV, fabriqués sur plan
Un rouleau composite en fibres de carbone ou de verre est un tube creux enroulé, équipé de tourillons usinés, utilisé là où un rouleau acier serait trop lourd pour démarrer, trop lent à changer de régime, ou trop exposé à la corrosion. Nous ne vendons pas de catalogue de rouleaux standard : chaque pièce est enroulée, rectifiée, équilibrée et usinée d'après un plan approuvé que vous nous fournissez.
Notre atelier dispose de lignes d'enroulement filamentaire pour tubes composites et d'un atelier d'usinage intégré pour les tourillons, sièges de roulement, clavetages et finitions de surface dont le rouleau a besoin en service. Le matériau du tube, le schéma de plis, le matériau du tourillon et la finition sont choisis d'après les conditions portées sur votre plan : matière de la bande, vitesse linéaire, tension, température, produits de nettoyage et disposition des roulements.
Toutes les valeurs de cette page sont des fourchettes typiques du secteur et des ordres de grandeur, non une garantie pour un rouleau donné. Le diamètre extérieur, la paroi, la classe d'équilibrage, la forme du tourillon et la vitesse linéaire maximale de votre rouleau sont arrêtés sur le plan approuvé et sur la confirmation de commande, après vérification du schéma de plis au regard de vos conditions de service.
Ce qu'est un rouleau composite — et ce qu'il n'est pas
Un rouleau composite est un tube creux en fibre continue de carbone ou de verre, enroulé à froid sur un mandrin dans une résine époxy ou vinylester, polymérisé, démoulé, puis usiné aux extrémités pour recevoir tourillons, sièges de roulement, clavettes ou brides. Les fibres reprennent la flexion et le couple ; la résine les maintient en place et les protège de la bande et des produits de nettoyage.
Ce n'est pas un article de rayon. Il n'existe pas de dimension catalogue qui convienne à toutes les lignes d'imprimerie, de couchage, de pelliculage, de refendage, d'étirage, de papier ou de textile. Chaque rouleau est dimensionné d'après la machine dans laquelle il sera monté, et la paroi ainsi que les angles de fibres sont choisis en fonction de la portée, de la charge et de la vitesse. Si aucun plan n'est encore disponible, nous travaillons à partir de la fiche machine et de la largeur de bande, mais l'enroulement n'est lancé qu'une fois les dimensions clés convenues par écrit.
Construction type : tube enroulé plus tourillons usinés
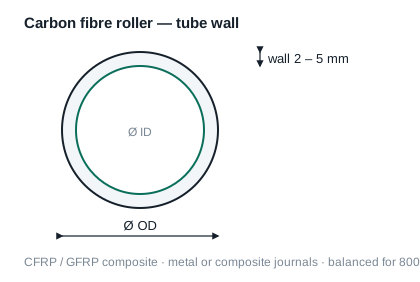
Un rouleau en service est, dans sa forme la plus simple, un tube enroulé avec un tourillon à chaque extrémité. Le tourillon peut être en acier usiné, en inox, ou un bossage composite collé et surenroulé à l'extrémité du tube. Le tube reprend le moment fléchissant dû à la tension de la bande et au poids propre du rouleau ; le tourillon reprend la réaction du roulement et transmet le couple par clavette, cannelure, cône ou bride.
Parce que le tube est anisotrope — résistant dans le sens des fibres, relativement tendu en travers — le schéma de plis est disposé sur la bobineuse pour s'adapter aux charges : plis circonférentiels pour la pression et l'ovalisation, plis hélicoïdaux pour la flexion et le couple, et une surface voile pour une face lisse et riche en résine. L'épaisseur de paroi figurant sur un plan est le résultat polymérisé et usiné, non une couche unique.
Fiche cotes — ce que le plan doit indiquer
Le tableau ci-dessous liste la géométrie dont nous avons besoin avant chiffrer. Les fourchettes typiques sont données à titre de repère ; les valeurs de votre rouleau sont prises sur le plan approuvé, non sur cette page. Lorsqu'une ligne indique « selon plan », il n'y a pas de valeur catalogue par défaut.
| Élément | Fourchette typique | Comment il est fixé | Note |
|---|---|---|---|
| Diamètre extérieur (DE) | 50 – 300 mm | Selon plan | Impose par l'entrefer, la largeur de bande et la rouelement |
| Diamètre intérieur (DI) | Déduit de DE et paroi | Selon plan | Calculé une fois la paroi choisie |
| Longueur utile | Selon équipement | Selon plan | Cylindrique ou bombée, avec ou sans léger échappement |
| Épaisseur de paroi | 2 – 5 mm typique | Selon plan | Schéma de plis selon rigidité, poids et pression |
| Forme de tourillon | Cylindrique, conique, bride | Selon plan | Acier, inox ou composite, claveté ou cannelé |
| Classe d'équilibrage | Classe G ISO 1940 | Selon plan | La classe est spécifiée par l'acheteur sur le plan |
| Vitesse linéaire maximale | Selon calcul | Selon plan et service | Ordre de grandeur 800 – 2 000 m/min |
Nous ne publions pas une vitesse unique ni une valeur unique de balourd résiduel. La vitesse admissible d'un rouleau dépend de sa masse, de sa portée, du système de roulements et de la classe d'équilibrage, et elle est confirmée par calcul pour chaque projet.
État de surface de la bande
La face de contact est finie selon l'emploi. Un tube fraîchement enroulé est rarement la surface finale : il est rectifié à cote, puis soit poli miroir, soit grenaillé ou sablé pour l'accroche, soit chromé dur là où l'usure et les produits de nettoyage l'exigent, soit revêtu caoutchouc et polyuréthane lorsque la friction sur la bande est le cahier des charges.
Chaque finition modifie la masse du rouleau, son comportement thermique et le cycle de maintenance, et chacune est spécifiée sur le plan. Un rouleau revetu, par exemple, ajoute une couche qui devra être re-rectifiée ou re-revêtue en service, et le tube de base est dimensionné en prévoyant cette marge de re-rectification future.
- Face rectifiée et polie miroir — pour contact film et feuille où toute marque doit être évitée.
- Face grenaillée ou sablée — pour rouleaux entraîneurs et tires où l'accroche est recherchée sans revêtement.
- Face chromée dure — pour produits de nettoyage agressifs et bande abrasive.
- Face revetue caoutchouc ou polyuréthane — pour rouleaux de pincement, tirage et transport ; dureté Shore selon plan.
- Face simplement enroulée et rectifiée — pour rouleaux renvois et écarteurs où la finition n'est pas critique.
Équilibrage, vitesse et ce que le plan doit spécifier
L'équilibrage dynamique est classé selon l'ISO 1940 (désormais ISO 21940) sur une échelle G, de G0,4 pour les broches de machines-outils de précision jusqu'à G40 ou plus souple pour les ventilateurs et rotors généraux. La classe qu'un rouleau nécessite est décidée par le process : une étireuse de film à grande vitesse et un rouleau renvoi papier lent ne sont pas dans la même catégorie, et c'est l'acheteur qui porte la classe sur le plan, non l'usine qui en choisit une par défaut.
La vitesse linéaire est ensuite vérifiée au regard de la masse du rouleau, de la portée entre roulements, de la classe d'équilibrage et de la marge vis-à-vis de la vitesse critique. La branche travaille couramment dans l'ordre de grandeur de 800 à 2 000 mètres par minute pour des rouleaux de bande moyens, mais il s'agit d'un ordre de grandeur, pas d'une tarification. Nous n'indiquerons pas sur cette page une vitesse maximale unique ni une valeur unique de balourd résiduel, car l'une ou l'autre serait erronée pour la plupart des rouleaux que nous fabriquons réellement.
Envoyez-nous la vitesse linéaire visée, la tension de bande, l'entraxe des roulements et la classe ISO d'équilibrage souhaitée. Nous revenons vers vous avec un schéma de plis, une marge calculée vis-à-vis de la vitesse critique et une tolérance d'équilibrage en gramme-millimètre pour ce rouleau précis.
PRV et GRP : deux noms pour le même matériau
Le tube en fibre de verre d'un rouleau composite s'appelle un tube en PRV et, sur les plans britanniques et du Commonwealth, un tube en GRP, et ces deux noms ne sont pas deux materiaux differents. PRV designe le plastique renforce de verre, l'usage habituel en francais. GRP correspond a glass-reinforced plastic, le terme britannique habituel pour ce meme composite de verre. Un corps de rouleau enroule par filament de verre E dans l'epoxy ou le vinylester est, sous l'un ou l'autre nom, le meme tube enroule sur le meme mandrin.
La terminologie ne change pas la construction. Un rouleau chiffre en GRP et un rouleau chiffre en PRV utilisent le meme diametre exterieur, le meme schema de paroi, les memes angles de fibres, le meme materiau de tourillons et la meme classe d'equilibrage ; le nom porte sur la demande de prix ou la fiche reflete l'usage regional, non un stratifie different. Les rouleaux carbone restent des rouleaux carbone sous les deux noms ; la distinction GRP / PRV ne s'applique que lorsque le tube est en verre.
Les specifications nord-americaines ecrivent le plus souvent FRP ou GFRP, tandis que les documents britanniques, irlandais, australiens et de nombreux documents europeens ecrivent GRP. Si votre client demande un rouleau en GRP et que votre plan interne nomme un rouleau composite en PRV, c'est le meme corps enroule en fibre de verre : envoyez le meme plan et la meme liste de service. Nous ne traitons pas les deux noms comme des nuances de rouleau distinctes.
Pourquoi le composite, quand l'acier suffirait
Un tube carbone ou verre pèse une fraction d'un rouleau acier plein de même diamètre extérieur, et une fraction très réduite d'un rouleau acier à paroi épaisse. Une masse plus faible signifie un moment d'inertie polaire plus faible, que l'entraînement ressent lors des accélérations et décélérations : un rouleau plus léger démarre plus vite, s'arrête plus vite et tire moins de courant moteur lors d'un changement de vitesse.
Le coefficient de dilatation thermique axiale d'un tube carbone bien conçu est proche de zéro et très inférieur à celui de l'acier, ce qui compte lorsqu'un rouleau fonctionne à température élevée ou traverse un four et ne doit pas croître axialement et marcher sur la bande. Le composite ne rouille pas non plus sous les lavages, l'eau de mer, l'encre, les produits de couchage ou le stockage humide, et il est transparent aux champs magnétiques et aux RF lorsque cela importe.
Installation et points d'accouplement
Un rouleau n'est aussi bon que sa tenue. Avant l'enroulement, nous devons savoir comment les tourillons se montent sur la ligne : type et alésage du roulement, si le rouleau est entraîneur ou renvoi, comment le couple est transmis (clavette, cannelure, cône, ajustement serré, courroie dentée ou chaîne), et comment la position axiale est reprise. Ces détails sont portés sur le plan approuvé et le tourillon est usiné en conséquence.
Sur site, les rouleaux composites se manipulent comme des rouleaux de précision : pas de chute, pas de levier latéral sur le tourillon, et pas de serrage de la bande dans un étau. Les roulements sont chassés sur le tourillon, jamais martelés. Le stockage est horizontal sur supports en V, au-dessus du sol, hors soleil direct, car un tube long et mince laissé debout verticalement peut prendre une permanence.
- Confirmer type, alésage et disposition des roulements (palier, cartouche, tourillon extérieur).
- Confirmer le mode d'entraînement : clavette, cannelure, cône, ajustement serré, courroie, pignon ou chaîne.
- Confirmer la position axiale : quel côté est fixe, quel côté flotte pour dilatation thermique.
- Confirmer le chant de bande : chanfrein, entrée, bombage ou étranglement, et éventuelle spire.
- Confirmer produits de nettoyage et température, afin de choisir correctement résine et finition.
Où ces rouleaux sont utilisés
Les rouleaux composites sont retenus partout où le rouleau doit être léger, propre, dimensionnellement stable en chaleur ou insensible à la corrosion. La liste ci-dessous est l'ensemble courant ; chacun peut être chiffré sur plan.
- Lignes d'imprimerie — rouleaux renvois, tireurs et dansants, où la faible inertie aide le repérage des couleurs.
- Lignes de pelliculage et de conversion — rouleaux de pincement et de tirage, où se rencontrent température et produits.
- Lignes de refendage et de rembobinage — rouleaux presseurs, d'appui et porte-lame.
- Lignes de couchage et de métallisation sous vide — rouleaux d'entrée, contre-rouleaux et de refroidissement, souvent en face miroir.
- Étireuses de film et cadres de tension — rouleaux à grande vitesse où faible dilatation et faible poids comptent ensemble.
- Machines à papier et carton — rouleaux renvois et écarteurs en environnement de lavage et d'humidité.
- Lignes textiles et non-tissées — rouleaux d'entrée et de transport, où encre, teinture et vapeur rencontrent le rouleau.
Capacité usine, qualité et ce qui est livré avec la commande
Notre usine fonctionne depuis 2004, occupe plus de 20 000 m², emploie plus de 200 personnes et exporte dans plus de 40 pays. Nous détenons GB/T 19001-2000 idt ISO 9001:2000 (certificat 01708Q11888R0S). Les tubes enroulés que nous fournissons sortent de la même classe d'équipement que nos caillebotis et profilés pultrudés, et les tourillons sont usinés dans notre propre atelier.
Ce que vous recevez avec une commande de rouleau : le plan approuvé, les fiches résine et fibres, un relevé de cotes (DE, DI, longueur utile, diamètres de tourillon, faux-rond), un procès-verbal d'équilibrage avec le balourd résiduel mesuré en gramme-millimètre vis-à-vis de la classe que vous avez indiquée, un relevé d'état de surface et un bordereau de livraison. Nous ne détenons pas de certification produit ABS PDA ni SGS pour les rouleaux, et nous ne la décrirons pas comme si c'était le cas ; l'ASTM F3059 s'applique aux caillebotis, non aux rouleaux.
Fourniture, délai et ce qu'il faut envoyer en demande de prix
Les rouleaux ne sont chiffrés que sur plan ou spécification complète, car il n'y a pas de prix catalogue. Le délai type est de 20 à 45 jours ouvrés après approbation du plan, selon le schéma de paroi, le matériau du tourillon, la finition de surface et la nécessité ou non d'un équilibrage dynamique à classe serrée. Des quantités pilotes et d'essai sont acceptées pour qu'une ligne teste un rouleau avant de s'engager sur un jeu complet.
Envoyez-nous : diamètre extérieur, diamètre intérieur ou paroi, longueur utile, longueur totale hors tout tourillons, entraxe des roulements, largeur de bande, vitesse linéaire, tension de bande, classe ISO d'équilibrage souhaitée, produits de nettoyage et température, ainsi que toute exigence de finition ou de revêtement. À partir de cela, nous revenons vers vous avec un plan, un schéma de plis et un délai. Si votre commande emploie pour les corps en fibre de verre le terme rouleau en GRP plutot que rouleau en PRV, il s'agit du meme tube enroule et de la meme specification ; chiffrez-le sous le nom que porte votre document.
Rouleaux carbone et cylindres en PRV — questions fréquentes
Avez-vous des rouleaux carbone en stock ?
Quelle vitesse linéaire maximale un rouleau composite peut-il atteindre ?
Quelle classe d'équilibrage recommandez-vous ?
Pouvez-vous chromer dur ou revetir caoutchouc la face du rouleau ?
Quel matériau préférer, carbone ou verre ?
Quels documents sont livrés avec une commande de rouleau ?
Un rouleau en GRP est-il le meme qu'un rouleau en PRV ?
Pages associées
- Profilés PRV pultrudés — le même matériau, en sections droites
- Profilés structuraux verre et tableaux de charges
- Caillebotis PRV — le produit de passerelle de la même usine
- Applications par secteur
- Envoyez-nous votre plan de rouleau pour un devis
Envoyez le plan, pas un numéro de catalogue
Envoyez-nous DE, DI, longueur utile, paroi, tourillons, vitesse linéaire, classe d'équilibrage ainsi que la bande ou les produits de nettoyage. Nous revenons avec plan, schéma de plis et délai.