
Un caillebotis PRFV est fait d'un renfort en fibre de verre, d'une résine thermodurcissable, d'une charge minérale et d'additifs, moulé en panneau à trame ouverte ; c'est le système résine qui décide de la performance chimique et feu.
- Bonne cible : spécifier par les propriétés, pas par le nom commercial
- Options résine : isophtalique, vinylester, phénolique selon le milieu
- Spéc clé : teneur verre 25 à 40 %, type de résine, classe feu, package UV
Un caillebotis FRP, c’est du verre et de la résine. Tout le reste — la résistance, la durée de vie, la tenue au feu, le prix — vient du choix et du dosage de ces deux composants.
De quoi est vraiment fait un caillebotis PRFV ?
Un caillebotis PRFV est fait d'un renfort en fibre de verre, d'une résine thermodurcissable, d'une charge minérale et d'une faible part d'additifs, moulé en un panneau à trame ouverte ; c'est le système résine qui décide de la performance chimique et feu. Un caillebotis PRFV, c'est du verre et de la résine. Tout le reste — la résistance, la durée de vie, la tenue au feu, le prix — vient du choix et du dosage de ces deux composants.
Est-ce du plastique renforcé ? Oui, au sens où la résine est une matière plastique et le verre le renfort. Mais la proportion de verre, souvent majoritaire dans la masse, en fait un matériau composite structurel, pas un produit moulé injecté. La couleur est dans la masse, elle ne s'écaille pas ; la résine protège la fibre, et la fibre porte les efforts. C'est cet agencement, et non un seul ingrédient, qui donne au caillebotis ses caractéristiques.
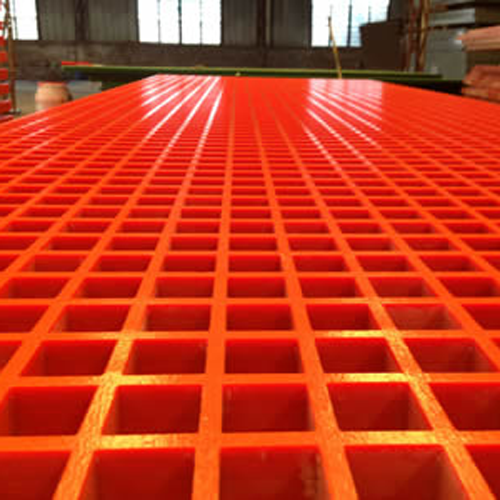
Quatre composants, leurs parts et leurs rôles
Le tableau ci-dessous décompose la composition typique d'un caillebotis PRFV moulé en quatre postes, avec la part massique approximative et la fonction de chacun. La troisième colonne est celle qui compte pour l'acheteur : elle dit quel composant agit sur la résistance, lequel agit sur la corrosion, et lequel agit sur le coût.
La fibre de verre fournit la résistance et la rigidité. La résine thermodurcissable assure la tenue à la corrosion et lie les fibres entre elles. La charge minérale apporte la stabilité dimensionnelle et ajuste le coût. Les additifs et pigments, enfin, apportent la stabilisation UV, l'ignifugation et la couleur. Chaque poste se règle à la commande, et c'est ce dosage, pas la marque affichée, qui fait la différence entre un panneau qui dure vingt-cinq ans et un panneau qui blanchit en trois.
| Composant | Part en masse | Fonction |
|---|---|---|
| Renfort fibre de verre | 25 à 40 % | Résistance et rigidité |
| Résine thermodurcissable | 35 à 50 % | Tenue à la corrosion, liant |
| Charge minérale | 10 à 25 % | Stabilité dimensionnelle, coût |
| Additifs et pigments | 1 à 5 % | Stabilisation UV, ignifugation, couleur |
Ce que la résine décide, et ce que la fibre décide
La résine est la partie qui voit le milieu. Un polyester isophtalique tient l'eau, le sel et l'atmosphère industrielle ; un vinylester tient les acides et les chlorures ; un phénolique apporte une tenue au feu et de faibles émissions de fumée. La même fibre, avec une autre résine, donne un produit qui dure vingt ans ou trois ans. C'est le choix le plus important de la commande, et celui qui se voit le moins sur un prix.
La quantité, la longueur et l'orientation des fibres déterminent la résistance mécanique. Dans un pultrudé, les fibres sont alignées dans le sens de la poussée : d'où une résistance élevée dans l'axe et beaucoup plus faible en travers. Dans un moulé, les fibres sont plus courtes et réparties, ce qui donne un comportement plus isotrope mais une résistance globale plus basse. C'est pourquoi on ne perce pas une barre porteuse et on ne découpe pas n'importe où : on coupe des fibres, et la résistance locale chute.
La quantité, la longueur et l’orientation des fibres déterminent la résistance mécanique. Dans un pultrudé, les fibres sont alignées dans le sens de la poussée : d’où une résistance élevée dans l’axe et beaucoup plus faible en travers. Dans un moulé, les fibres sont plus courtes et réparties, ce qui donne un comportement plus isotrope mais une résistance globale plus basse.
Comment spécifier par les propriétés, pas par le nom
Pour commander un caillebotis PRFV, ne vous contentez pas de « caillebotis verre-résine ». Précisez le système résine selon le milieu, la teneur en verre visée, la classe de réaction au feu si le site l'exige, et le package UV si le pont est exposé. Une dalle de 38 mm moulée 38×38 pèse 19,5 kg/m², un moulé 25 mm pèse 12,5 kg/m², un 50 mm pèse 27 kg/m², et un 65 mm HD pèse 38 kg/m² : demandez la masse au mètre carré dans l'offre, c'est un indicateur direct du dosage fibre-résine.
Spécifiez aussi la surface. Lisse pour l'intérieur sec, concave pour les passerelles générales, sablée pour les zones mouillées, graisseuses ou alimentaires. La couleur est un pigment dans la masse, pas une peinture : un RAL non standard fait remonter le MOQ. Si le site est côtier ou chloré, demandez des attaches inox 316 en plus de la résine vinylester. Si le site est acide ou H2S, le vinylester s'impose. Si le site exige une classe feu, le phénolique s'impose. Ces trois choix sont indépendants et doivent être écrits sur la demande.
Additifs : ce qu'ils font et ce qu'ils ne font pas
Anti-UV : ralentit le blanchiment, n'empêche pas la dégradation à très long terme. Pigments : la couleur est dans la masse, elle ne s'écaille pas. Ignifugeants : améliorent la réaction au feu, sans rendre le produit incombustible. Agents de démoulage : uniquement en production, sans effet en service. Ces quatre additifs représentent 1 à 5 % de la masse, mais ils changent la tenue du produit en service de plusieurs années.
Notre système qualité est certifié ISO 9001 sous le numéro 01708Q11888R0S, valable du 31 mars 2025 au 30 décembre 2028. Le rapport ASTM F3059 référence 211122012SHF-001 est disponible sur demande pour la famille de produits caillebotis. Nous joignons la fiche de lot résine à chaque expédition, qui nomme le système résine et le lot de production. C'est ce document, pas la fiche commerciale, qui fait foi en cas de question sur la composition livrée.
Découpe, perçage et réparation des bords
Parce que la fibre porte les efforts, on ne perce pas une barre porteuse et on ne découpe pas n'importe où : on coupe des fibres, et la résistance locale chute. Toute découpe sur chantier se fait à la scie circulaire à lame carbure, en coupant du côté sablé, ou à la meuleuse pour les ajustements courts. Aucun permis feu n'est nécessaire, contrairement à l'acier. Une dalle de 1220 × 3660 mm en 38 mm pèse environ 87 kg : deux personnes suffisent, là où un panneau acier équivalent demande un palan.
Les bords coupés et les perçages se scellent à la mastic résine assortie avant réception : un bord nu expose la fibre et accélère l'absorption d'humidité et la dégradation locale. Les attaches inox se posent sur chaque rive : SS304 en intérieur, SS316 en bord de mer ou en ambiance chlorée. Conservez un panneau témoin sur chantier pour comparer la couleur et la surface. Un panneau durci au toucher, sans odeur de styrène, et dont le sablé ne se détache pas dans la main est un panneau prêt au service.
C est pourquoi on ne perce pas une barre porteuse et on ne découpe pas n’importe où : on coupe des fibres, et la résistance locale chute.
Coût, recyclage et durée de vie par composition
Le coût d'achat suit la résine : l'isophtalique est l'entrée de gamme, le vinylester est un cran au-dessus, le phénolique est le plus cher au mètre carré. La charge minérale ajuste le coût sans changer la tenue au milieu. Sur une commande standard, notre quantité minimale est de 10 m² et le délai annoncé de 7 à 35 jours ouvrés à partir du plan validé. Notre usine de plus de 20 000 m² emploie plus de 200 personnes et exporte vers plus de 40 pays depuis 2004.
Le recyclage reste le point faible du composite : le caillebotis PRFV se recycle difficilement, car le composite mêle verre et résine. La voie praticable est le broyage et la réutilisation en charge, ou l'incinération avec récupération dans certains cas. C'est un poste à inscrire au bilan de fin de vie, mais il pèse peu devant les vingt à trente années de service sans peinture ni reprise. Le polyester isophtalique tient 20 à 25 ans en passerelle intérieure ; le vinylester tient 25 à 30 ans en milieu chimique ou côtier ; le phénolique tient 20 ans et plus en service offshore ou à exigence feu.
